Inspeção por visão computacional: o mesmo critério em toda peça
A inspeção visual humana degrada com o turno, e a peça reprovada de manhã passa à tarde. Este texto explica o que a câmera decide na linha e por que o falso positivo define se o sistema fica ou é abandonado.
A inspeção visual humana tem um limite que não se resolve com treinamento. Atenção degrada com a fadiga, o critério muda com o turno e varia de pessoa para pessoa. A peça reprovada às 7h da manhã passa às 16h, e o cliente da cadeia recebe as duas. Não é falha de equipe. É fisiologia: manter o mesmo rigor sobre milhares de peças, no ritmo da produção, hora após hora, é insustentável para qualquer pessoa.
A visão computacional aplica um único critério, do primeiro ao último item do turno, e guarda a imagem que justificou cada decisão.
O custo do defeito cresce em degraus
Na linha, o defeito é refugo. No estoque, é retrabalho. No cliente, é devolução com frete, desconto e desgaste comercial. Em auditoria, é não conformidade registrada. Em alimentos, o degrau mais alto tem categoria própria: rótulo de alergênico trocado não é refugo, é recolhimento determinado pelo órgão sanitário, com publicação oficial e o nome da empresa nela. Cada degrau multiplica o valor. Detectar na linha, peça a peça, segura o problema no degrau mais barato.
O que a câmera decide
Seis decisões que hoje dependem de olho humano passam a ser executadas em cada peça, no tempo de ciclo da linha:
- Contar unidades na linha ou na caixa.
- Medir dimensão contra a tolerância especificada.
- Ler código e rótulo.
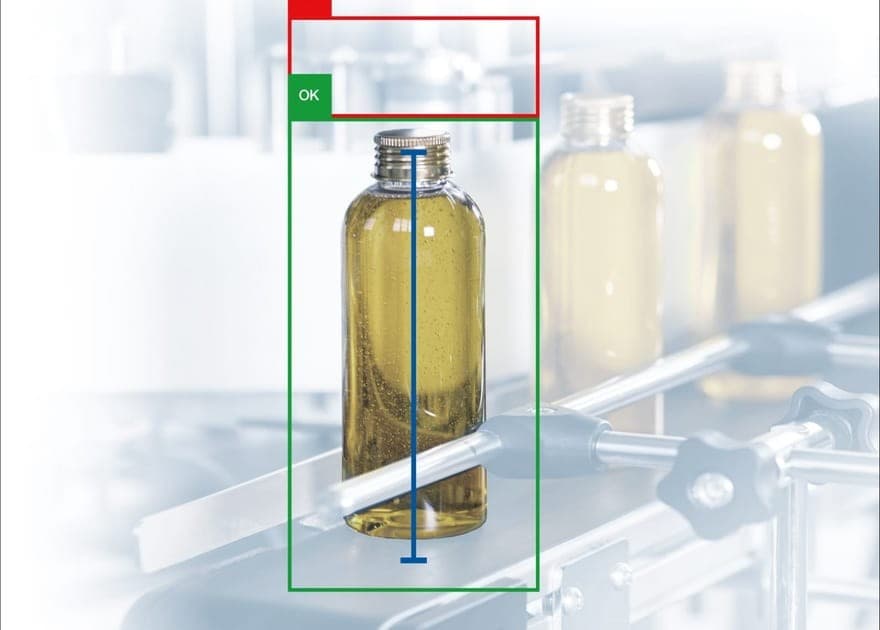
- Detectar defeito de aparência: rebarba, trinca, falha de preenchimento, cor fora do padrão, item incompleto, o que distingue a peça boa da refugada em cada operação.
- Classificar a peça pela característica que ela apresenta.
- Verificar presença e posição de componente, antes de a peça seguir para a próxima etapa.
Cada linha tem o seu fora do padrão, e é esse critério específico que o sistema é treinado para reconhecer, com registro de cada leitura para a auditoria de qualidade e para a investigação de causa.
Em muitos casos, o projeto não começa comprando câmera. O levantamento avalia o que a estrutura de CFTV existente já entrega e onde a câmera dedicada é necessária. O investimento vai para onde gera decisão.
Como o sistema é montado
Quatro partes trabalham juntas. A câmera e a óptica definem o que a imagem consegue mostrar: resolução para o menor defeito que importa e campo de visão para a peça inteira. A iluminação define o contraste, e é por ela que um risco ou uma rebarba se destaca ou desaparece; luz que muda com a hora do dia ou com a posição da peça é uma das causas mais comuns de resultado instável. A unidade de processamento, instalada junto à linha, decide a peça no tempo do ciclo, sem depender de rede externa. E a integração leva a decisão à máquina: o sinal que aciona o ejetor ou desvia a peça, e o registro que associa a imagem, o resultado e o horário a cada item.
Regras ou aprendizado?
Parte das inspeções se resolve com regras geométricas: medir uma distância, verificar se o componente está presente, conferir uma posição. É a visão clássica, previsível e fácil de explicar. Defeitos de aparência que variam, como mancha, risco e diferença de cor em superfície natural, costumam pedir aprendizado a partir de exemplos, e aí a qualidade da amostra decide o resultado: o sistema só reconhece o que viu representado. Muitos projetos combinam as duas abordagens na mesma estação. A escolha é de engenharia e se confirma na prova de conceito, não no catálogo.
O que compõe um sistema de visão industrial, e como especificar?
A câmera é a parte mais visível, mas raramente decide o resultado. Na maior parte dos projetos, a iluminação e o ponto de instalação pesam mais que a marca da câmera.
| Componente | Função | O que costuma decidir |
|---|---|---|
| Câmera e lente | Capturam a imagem e definem o campo de visão | Resolução, velocidade e distância de trabalho |
| Iluminação | Realça o que importa e apaga o que não importa | Tipo de defeito, brilho e cor da superfície |
| Gatilho e sincronismo | Disparam a captura no instante certo | Velocidade da esteira, sensor de presença, encoder |
| Computação e software | Decidem no ritmo da linha, com regras, aprendizado ou os dois | Tempo disponível por peça e variação do produto |
| Saída e registro | Rejeitam a peça, avisam o CLP e gravam o resultado | Integração com a máquina e rastreabilidade |
A iluminação decide tanto porque a câmera só registra o que a luz mostra: um risco numa superfície metálica pode sumir sob luz difusa e aparecer sob luz rasante, e um rótulo brilhante pode refletir a lâmpada da fábrica e esconder o texto. Quando um projeto falha, a causa mais comum não é o algoritmo, é a imagem que chegou a ele sem a informação necessária.
Seis perguntas organizam o levantamento: qual decisão o sistema toma (aprovar ou rejeitar, contar, ler, medir, verificar presença); qual é o menor defeito que precisa ser visto, que define resolução e campo de visão; qual a velocidade da linha; quanto o produto varia em cor, tamanho, brilho e posição; qual o ambiente, com poeira, umidade, lavagem, vibração e luz externa; e o que acontece depois da decisão, seja rejeição automática, alerta ao operador, registro do lote ou integração com o CLP e o MES.
A visão atende a três perguntas de qualidade: a peça tem defeito, o conjunto está montado como deveria e o produto foi identificado corretamente. Na inspeção de qualidade, a visão aplica o mesmo critério a toda peça, em todos os turnos, e guarda o resultado de cada decisão. A inspeção de defeitos em peças e o controle de qualidade automatizado são as aplicações mais comuns; a conferência da operação enquanto ela acontece, e não só da peça pronta, está em monitoramento de processo por câmera: montagem e sequência.
O que perguntar a uma empresa de visão computacional industrial?
- Como o fornecedor valida o critério antes de instalar?
- A prova de conceito usa peças da minha linha ou imagens genéricas?
- Quem ajusta o sistema quando o produto ou o defeito mudam?
- O resultado fica registrado, com a imagem, por lote?
- O que acontece com os falsos positivos nas primeiras semanas?
- O sistema se integra ao CLP e ao MES que a planta já tem?
As respostas que sustentam um projeto e as que denunciam venda de hardware seguem a lógica de régua de compra de monitoramento: sete perguntas antes de assinar, escrita para a gestão de ativos, mas válida aqui.
Como o sistema entra em operação
A entrada em produção segue fases que protegem a linha. Na primeira, reúnem-se imagens do produto real, com peças boas e com os defeitos que importam, e a equipe de qualidade classifica cada uma, porque o critério do sistema nasce desse julgamento. Na segunda, o sistema é ajustado e testado contra uma amostra separada, com as duas taxas de erro medidas. Na terceira, ele roda em paralelo à inspeção existente, registrando a decisão sem agir sobre a peça, o que permite comparar as duas decisões em operação real. Só então ele assume a rejeição. Essa passagem gradual evita que um ajuste mal calibrado interrompa a produção, e deixa um histórico de comparação que serve de base para a aprovação da qualidade.
O que muda para a equipe de qualidade
A tarefa deixa de ser procurar o defeito em cada peça e passa a ser cuidar do critério. Quando surge um defeito novo, a equipe de qualidade classifica exemplos e o sistema é ajustado. Quando o produto muda, a referência é atualizada. Quando a taxa de falso positivo sobe, a equipe investiga se a causa está na peça, na luz ou no critério. O registro de imagem e resultado por lote responde à reclamação do cliente com evidência e mostra, no Pareto, qual defeito mais ocorre e em qual turno, o que direciona a ação sobre o processo. A inspeção deixa de ser só um filtro no fim da linha e passa a ser fonte de dado para corrigir a causa do defeito.
O que separa sistema confiável de sistema abandonado
Sistema de visão não morre por deixar defeito passar. Morre por reprovar peça boa. A cada falso positivo em turno cheio, a confiança da equipe cai. No terceiro, o operador cria um jeito de contornar o sistema, e com razão. Essa diferença se decide na especificação, antes da primeira câmera comprada: iluminação controlada, ângulo correto e amostra de treinamento que representa a variação real do produto.
Por isso o método da ELVEX prova antes de escalar: escopo fechado em uma estação, critério de sucesso definido por escrito antes da instalação, resultado medido na linha, e a expansão decidida sobre o número. Ninguém deveria comprar inspeção automática no atacado. Como medir as duas taxas de erro, montar a amostra e fixar o critério de aceite está em como validar um sistema de visão computacional, e a conta de retorno, com as quatro entradas da operação, em visão computacional na indústria: em quanto tempo se paga.
Onde se aplica
Injeção plástica, montagem, embalagem, frigorífico, madeira, metalmecânica: qualquer processo em que a peça fora do padrão gera retrabalho, devolução ou risco sanitário. Cada segmento tem a sua página, como plásticos e injeção, alimentos, madeira e metalmecânica. As funções vizinhas da câmera estão em contagem automática de peças, leitura de códigos e OCR, detecção de EPI e LGPD e tempo de ciclo por câmera. A solução está descrita em inspeção visual automática. Se a sua qualidade depende da atenção do operador em cada turno, o primeiro passo é definir qual ponto da linha entra sob a câmera primeiro. O levantamento técnico da ELVEX faz essa definição dentro da planta, com a sua equipe.
Para conferir a operação enquanto ela acontece, e não só a peça pronta, veja monitoramento de processo por câmera: montagem e sequência.
Perguntas frequentes
Qual a diferença entre a inspeção manual e a inspeção por visão computacional?
A manual depende da atenção e do critério de cada pessoa, que variam com o turno e a fadiga. A inspeção por visão aplica o mesmo critério a cada peça, no tempo do ciclo, e guarda o registro de cada decisão. A pessoa deixa de procurar o defeito peça a peça e passa a tratar a exceção que o sistema aponta.
A câmera de segurança da fábrica serve para inspecionar peças?
Depende do que se quer ver. Câmera de segurança tem resolução, ângulo e iluminação pensados para vigilância, e a inspeção exige contraste e resolução compatíveis com o menor defeito que importa. O levantamento avalia o que a estrutura existente entrega e onde a câmera dedicada é necessária.
O que acontece com a peça reprovada?
Conforme a linha, o sistema aciona o ejetor ou o desvio, ou avisa o operador. A imagem, o resultado e o horário ficam registrados, o que permite investigar a causa e responder a uma reclamação do cliente com evidência.
Como saber se o sistema vai acertar na minha linha?
Medindo, numa prova de conceito, com peças reais, o falso positivo (peça boa rejeitada) e o falso negativo (peça defeituosa aprovada), com o critério de aceite combinado antes do teste. O método está em como validar um sistema de visão computacional.
O que é um sistema de visão industrial?
É um conjunto de câmera, lente, iluminação, computador e software que analisa imagens de peças ou processos e toma decisões automáticas, como aprovar, rejeitar, contar, ler ou medir. Pode usar regras de imagem, aprendizado profundo ou os dois.
Qual a diferença entre visão computacional e sistema de visão industrial?
Visão computacional é a área técnica que ensina o computador a interpretar imagens. Sistema de visão industrial é a aplicação dessa área na fábrica, com câmera, iluminação e integração à linha. Na prática, os termos são usados para o mesmo tipo de solução.