Monitoramento de paradas de máquina: registro automático e motivo
A parada que ninguém registra é a que mais custa. O monitoramento automático abre o evento no momento em que a máquina para, e a pessoa informa só o que o sistema não sabe: o motivo. Este texto explica o mecanismo, o desenho da lista de motivos e o que fazer com o dado.
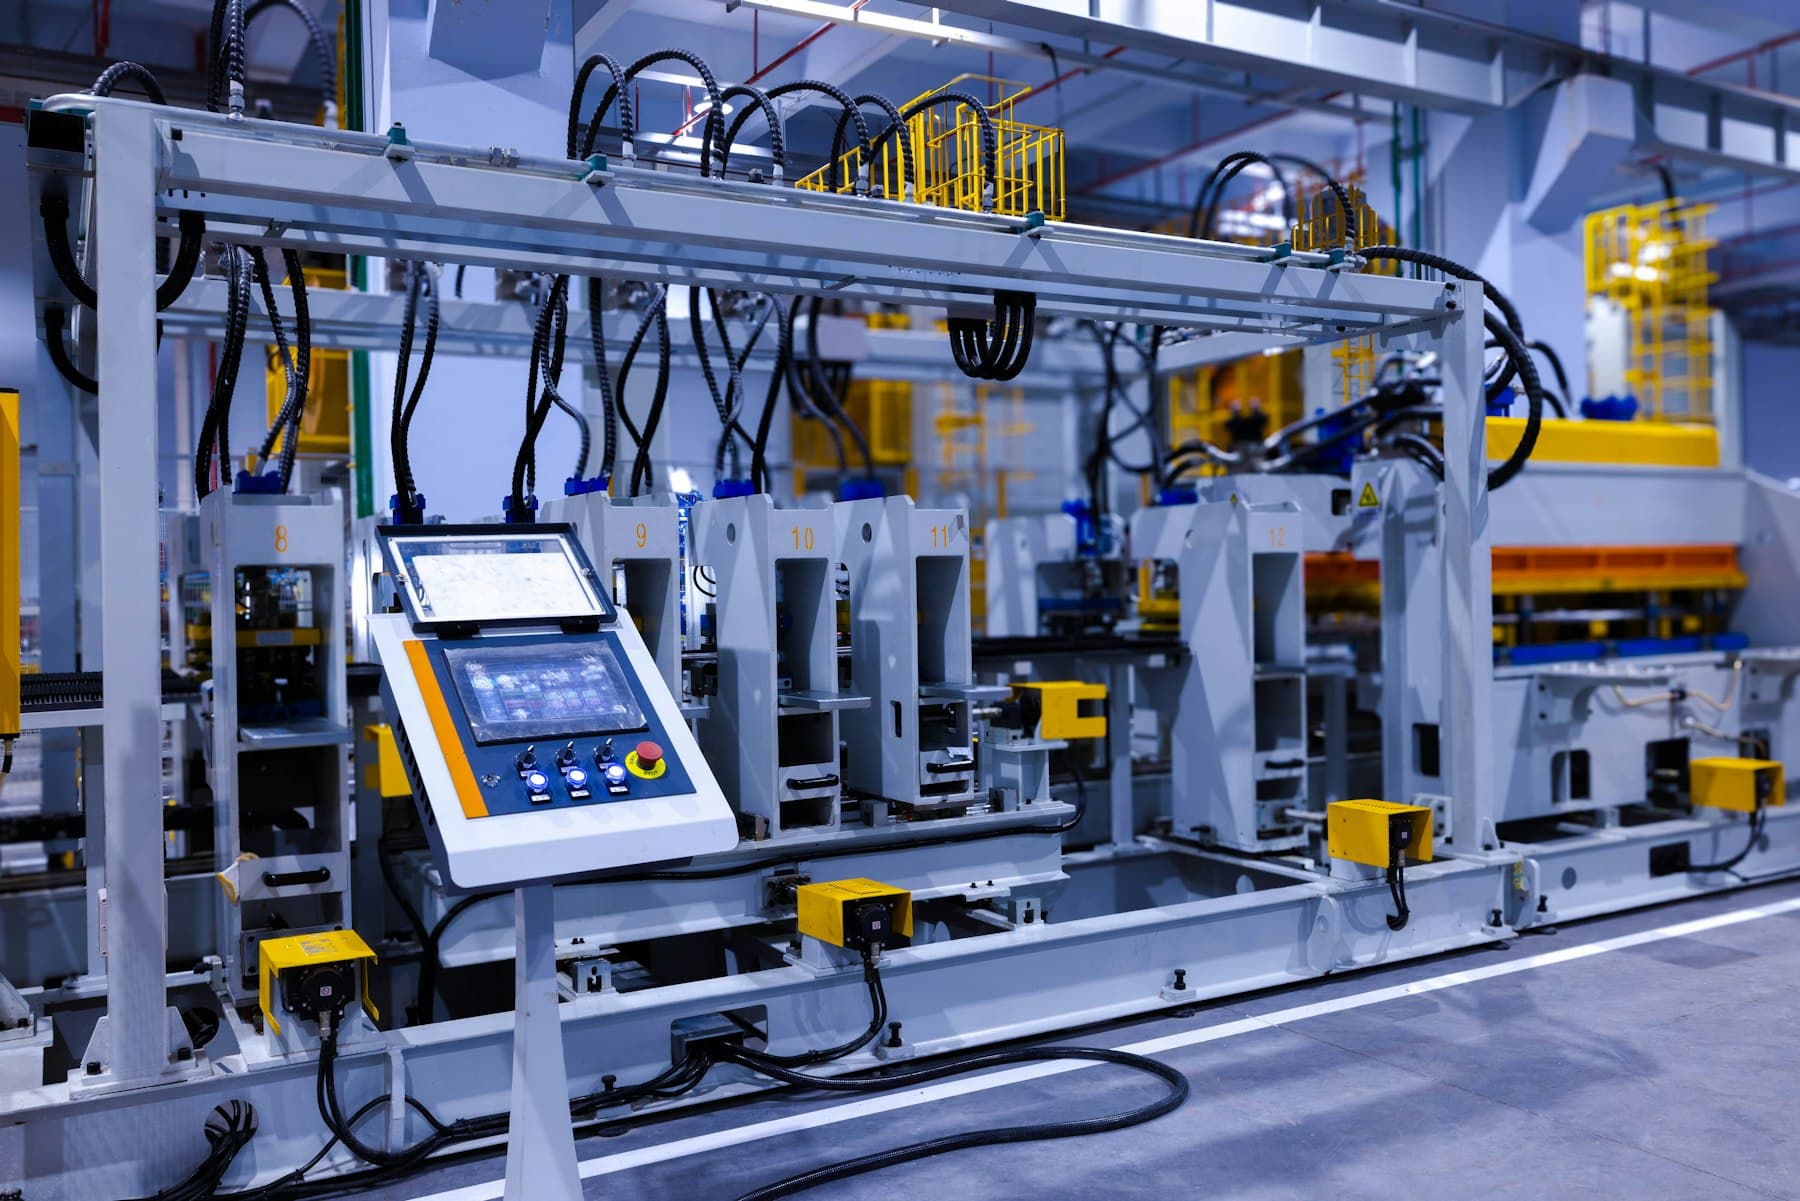
O monitoramento de paradas de máquina registra, sem digitação, quando cada equipamento sai de produção, por quanto tempo ficou parado e por qual motivo. A detecção é automática, porque nasce do estado da máquina. O motivo continua sendo uma informação humana, escolhida em uma lista curta. Essa divisão de trabalho é o que faz o dado ser confiável e, ao mesmo tempo, aceito por quem opera.
Por que a parada costuma ficar sem registro?
Porque o apontamento manual compete com a produção. O operador anota a quebra grande, que não tem como esconder, e esquece as pequenas. No fim do turno, reconstitui o motivo de memória e arredonda o tempo. O resultado é um tempo parado menor que o real e motivos concentrados em "outros". O custo disso, em horas e em dinheiro, tem as parcelas abertas em quanto custa uma hora de linha parada, e o mecanismo de perda que não chega ao fechamento é o tema de o ponto cego da indústria.
Como o sistema detecta a parada sozinho?
Por um sinal da própria máquina, e o sinal depende do que ela oferece:
- Estado no CLP: o controlador já sabe se a máquina está em produção, em alarme ou em espera. O sistema lê esse estado e abre o evento quando ele muda.
- Contagem sem ciclo: quando a máquina é a base da contagem, a ausência de peças por um tempo configurável indica parada, mesmo sem sinal de estado.
- Corrente do motor: em máquinas sem comunicação digital, a queda de corrente do motor principal sinaliza que o equipamento deixou de trabalhar.
- Câmera no posto: em postos manuais, a câmera detecta que o ciclo não está acontecendo.
O tempo mínimo para uma ausência de ciclo virar parada é um parâmetro, e deve ser definido por máquina. Ele separa a microparada, que também precisa aparecer, da variação normal de ritmo. Como o dado trafega do CLP até o sistema está em Modbus, OPC UA e MQTT: como as máquinas enviam dados.
O que separa a microparada da parada?
A microparada é a interrupção curta, em geral resolvida pelo próprio operador, como um engasgo de alimentação, um sensor sujo ou uma peça fora de posição. Ela dura pouco e se repete muitas vezes por turno, e por isso é a perda que o apontamento manual quase nunca capta. Somadas, as microparadas podem consumir mais tempo que uma quebra grande, e só aparecem quando a detecção é automática e o limite mínimo de parada é definido com critério. Um limite alto demais esconde o problema; um limite baixo demais enche a lista de eventos sem decisão associada. O ajuste se faz por máquina, com a produção, nas primeiras semanas de dado.
Como desenhar a lista de motivos?
A lista é o ponto que mais decide a qualidade da análise. Três regras evitam o erro comum:
- Poucos itens na primeira tela. Uma lista de 40 opções vira "outros". O operador deve ter, no primeiro nível, uma dezena de motivos que ele reconhece no ato.
- Dois níveis no máximo. O primeiro nível agrupa (mecânica, elétrica, material, setup, qualidade, sem ordem), e o segundo detalha só onde a decisão pede.
- Motivo planejado separado do não planejado. Setup, manutenção programada e refeição não contam como perda da mesma forma que uma quebra. Misturar os dois contamina o indicador de disponibilidade.
A lista nasce da conversa com a produção e a manutenção, e é revista depois das primeiras semanas, quando o próprio dado mostra quais motivos nunca aparecem e quais concentram o tempo.
Outro cuidado é o tempo de resposta do registro. Quando o sistema pede o motivo no instante em que a máquina volta a produzir, o operador ainda lembra o que aconteceu; quando a pergunta fica para o fim do turno, a memória substitui o fato. Por isso a tela no próprio posto, com o evento já aberto e o tempo contado, produz um dado mais fiel que qualquer planilha preenchida depois. E a parada sem motivo informado deve aparecer como pendência para o líder, e não ser descartada, para que o "sem motivo" também vire dado de gestão.
O que se faz com o tempo parado depois de registrado?
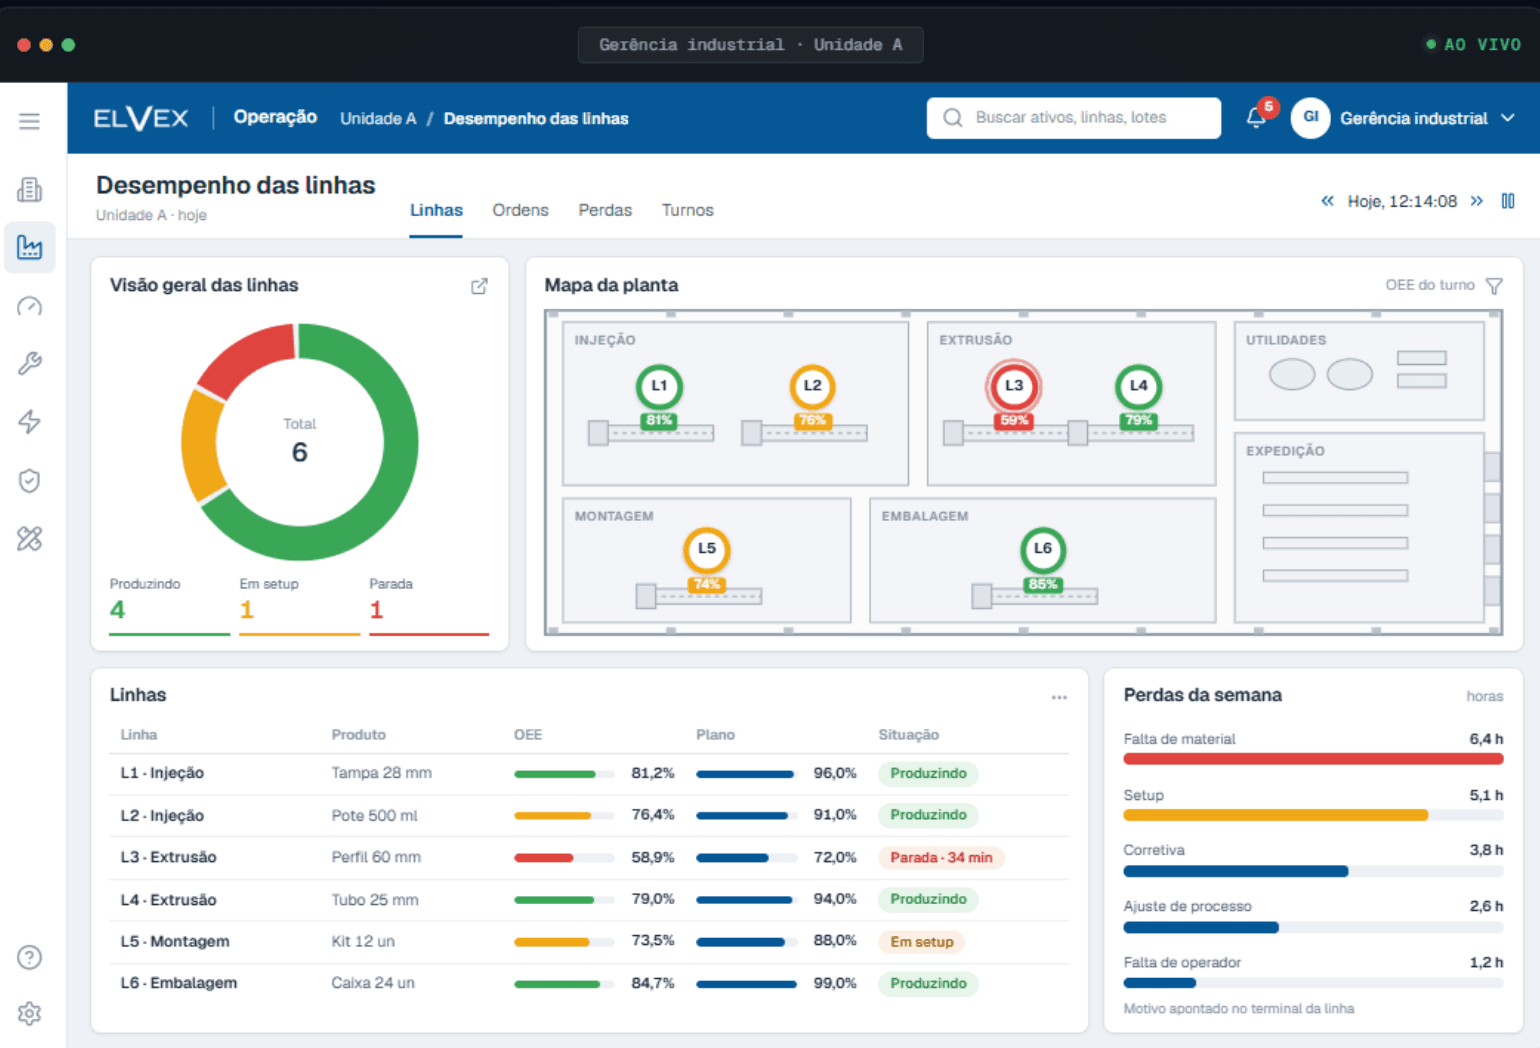
O uso mais direto é o Pareto de paradas: os motivos ordenados pelo tempo que consumiram, por máquina, linha e turno. Ele mostra onde está a maior perda e evita o esforço sobre a causa que mais incomoda, mas pesa pouco. O segundo uso é a análise de perdas produtivas: separar parada, perda de velocidade e refugo, que são as perdas que compõem o OEE. A conta completa está em OEE em tempo real: a conta que mostra onde a sua linha perde. O terceiro é o alerta: a parada que passa de um tempo definido avisa o líder ou a manutenção na hora, função descrita em andon e gestão à vista: o que mostrar na tela da fábrica.
Dois indicadores derivados completam a leitura. O MTBF por máquina, calculado sobre as paradas por falha, mostra se o equipamento está ficando mais ou menos confiável; o MTTR mostra se a equipe repara mais rápido ou mais devagar com o tempo. Os dois só são confiáveis quando o registro não depende de memória, e é a detecção automática que torna a série histórica comparável de um mês para outro. Quando uma máquina concentra paradas elétricas ou mecânicas repetidas, o passo seguinte é monitorar a condição dela, como explica gestão de ativos industriais: o que é e o que monitorar.
O que é o apontamento de produção automático?
É o registro da quantidade produzida, do refugo e do tempo de cada ordem direto da máquina, sem papel e sem digitação ao fim do turno. É essa a diferença entre um software de apontamento de produção e um formulário digital: o primeiro lê o dado da máquina, o segundo apenas recebe o que alguém digita. A mesma coleta que detecta a parada alimenta a contagem, e o sistema associa tudo à ordem de produção em andamento. O verbete está em apontamento de produção, e a aplicação, em apontamento de produção e de paradas. Quando o dado precisa chegar ao sistema de gestão, o caminho está em integração com ERP e MES.
O que o monitoramento não resolve sozinho?
Ele mostra a perda, mas não a elimina. Sem uma rotina em que líder e manutenção olhem o Pareto, definam um responsável e verifiquem o resultado, o painel vira enfeite. Também depende de um mínimo de disciplina do operador em informar o motivo, e por isso a lista curta e a tela no próprio posto fazem diferença. Quando a produção passa a ver o dado do próprio turno, o hábito costuma se formar.
Perguntas frequentes
Como monitorar as paradas de máquina de forma automática?
O sistema lê o estado da máquina no CLP, a ausência de contagem, a corrente do motor ou a imagem de uma câmera, e abre o evento de parada no momento em que o equipamento sai de produção. O operador escolhe o motivo em uma lista curta, e o tempo parado fica registrado por máquina, linha e turno.
É preciso trocar as máquinas para registrar paradas?
Não. Máquinas com CLP informam o estado direto. As que não têm comunicação digital podem ser monitoradas por sensor de corrente, sensor de contagem ou câmera. O levantamento técnico define o ponto de coleta de cada equipamento.
Quais motivos de parada devem entrar na lista?
Os que a produção reconhece no ato e que sustentam uma decisão: falha mecânica, falha elétrica, falta de material, setup, ajuste de qualidade, espera de ordem e parada planejada. Poucos itens no primeiro nível e no máximo dois níveis evitam que tudo termine em "outros".
O monitoramento de paradas substitui o apontamento de produção?
Ele o automatiza. A mesma coleta registra a parada, a quantidade produzida e o refugo por ordem, sem papel e sem digitação ao fim do turno. O operador continua informando o que só ele sabe, como o motivo da parada e a causa do refugo.