Andon e gestão à vista: o que mostrar na tela da fábrica
Um painel só trabalha se mostrar o que muda uma ação no turno. Este guia explica o que é andon, o que é gestão à vista e como escolher o que entra em cada tela.
Andon é o sinal que avisa que a linha precisa de ajuda. Gestão à vista é a prática de deixar o indicador visível no local do trabalho, para que a decisão aconteça no turno. Um painel de produção junta as duas ideias: mostra como o turno está indo e chama alguém quando algo foge do normal. A pergunta que decide se ele funciona é o que mostrar na tela.
O que é andon?
Originalmente, uma luz ou um cordão que o operador aciona para parar a linha e pedir ajuda ao detectar um problema. No formato digital, o sinal é automático: a parada da máquina ou um desvio de qualidade gera um alerta na tela e no celular de quem deve responder, com o posto e o horário.
O objetivo é encurtar o tempo entre o problema e a resposta, e não apenas registrar o problema depois que ele passou.
O termo vem do japonês, lanterna, e nasceu no Sistema Toyota de Produção, ligado ao princípio de jidoka: dar ao operador a autoridade de parar quando algo está fora do padrão, para que o defeito não siga adiante. Os dois conceitos estão resumidos no glossário, em andon e gestão à vista.
O que é gestão à vista?
É tornar o resultado do trabalho visível para quem o executa: a meta do turno, o que já foi produzido, o que está parado. A decisão deixa de depender de um relatório que chega no dia seguinte e passa a acontecer enquanto o turno ainda pode ser corrigido. A meta que aparece na tela sai do plano de produção e do ritmo nominal da linha: o ciclo ideal multiplicado pelo tempo planejado, o que se relaciona ao takt time e ao tempo de ciclo de cada posto. Meta irreal desmotiva, e meta desatualizada faz o painel mentir.
Qual a diferença entre gestão à vista e dashboard?
Gestão à vista é a prática, no chão de fábrica, para decidir no turno. O dashboard é a ferramenta que organiza os dados, em geral para análise. Um painel de TV na linha é gestão à vista; o dashboard do gerente no computador é análise. Os dois partem da mesma base de dados.
O que mostrar em cada tela?
Só o que muda uma ação. Painel com indicadores demais deixa de ser olhado. A regra é uma tela por decisão, com poucos números grandes.
| Quem olha | O que precisa ver | Decisão que a tela apoia |
|---|---|---|
| Operador | Meta do turno, ritmo atual e parada em andamento | Corrigir o ritmo ou apontar o motivo |
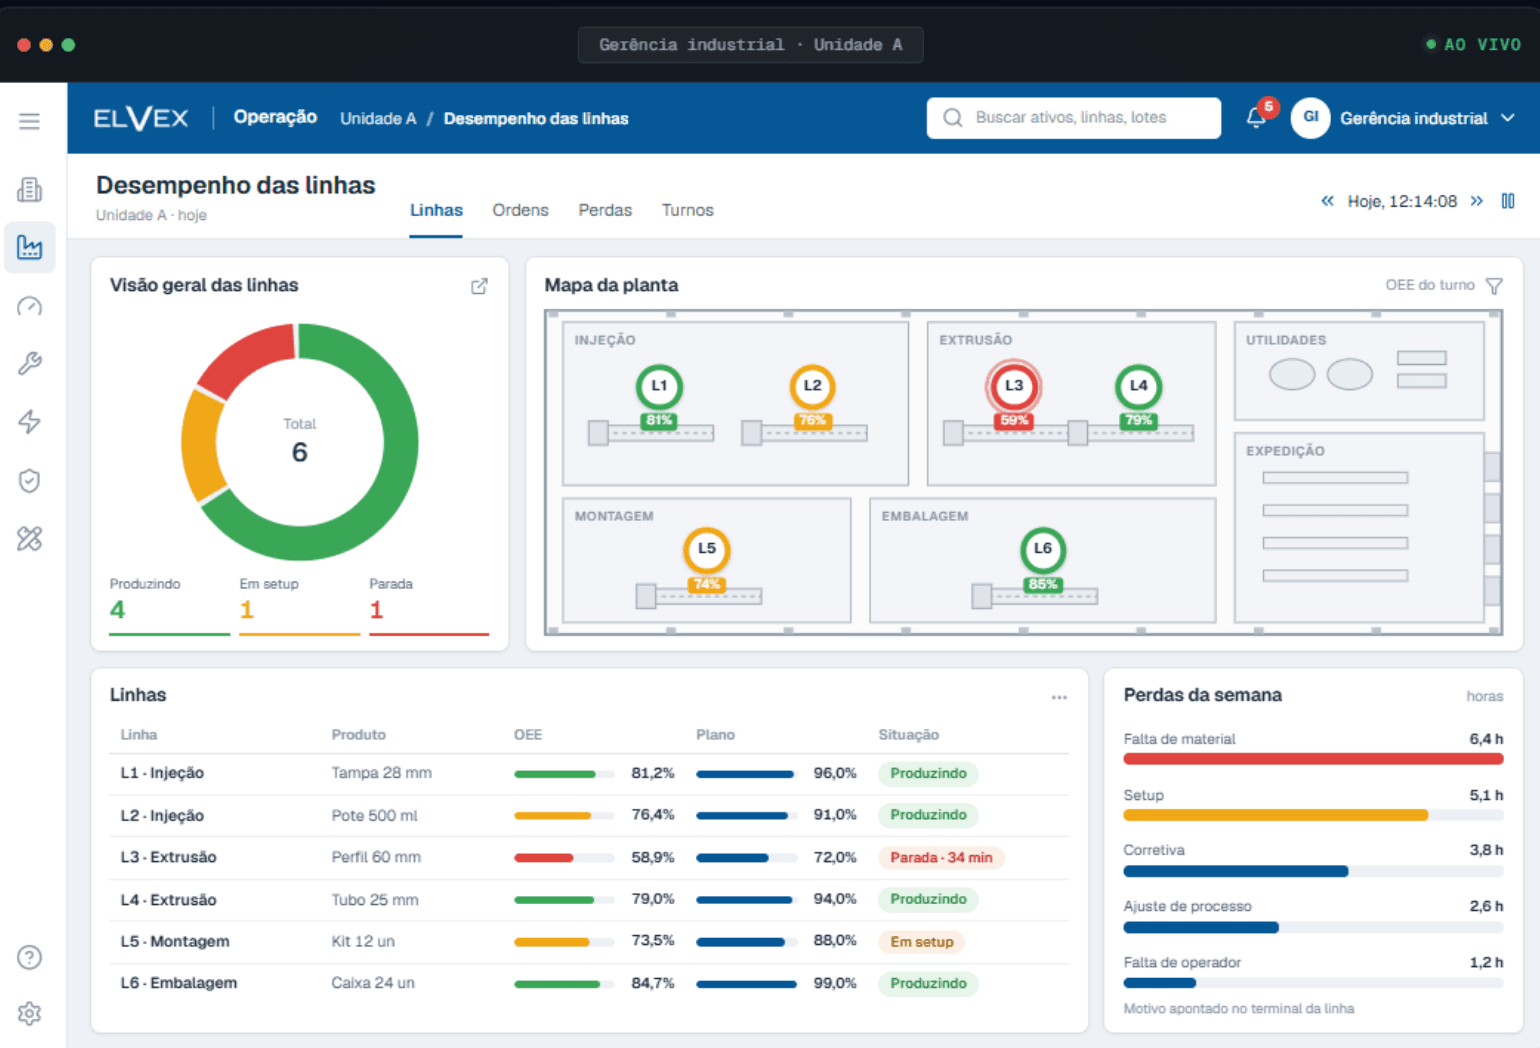
| Líder de produção | Máquinas paradas e há quanto tempo | Acionar manutenção ou material |
| Manutenção | Chamados abertos por posto | Atender e registrar a causa |
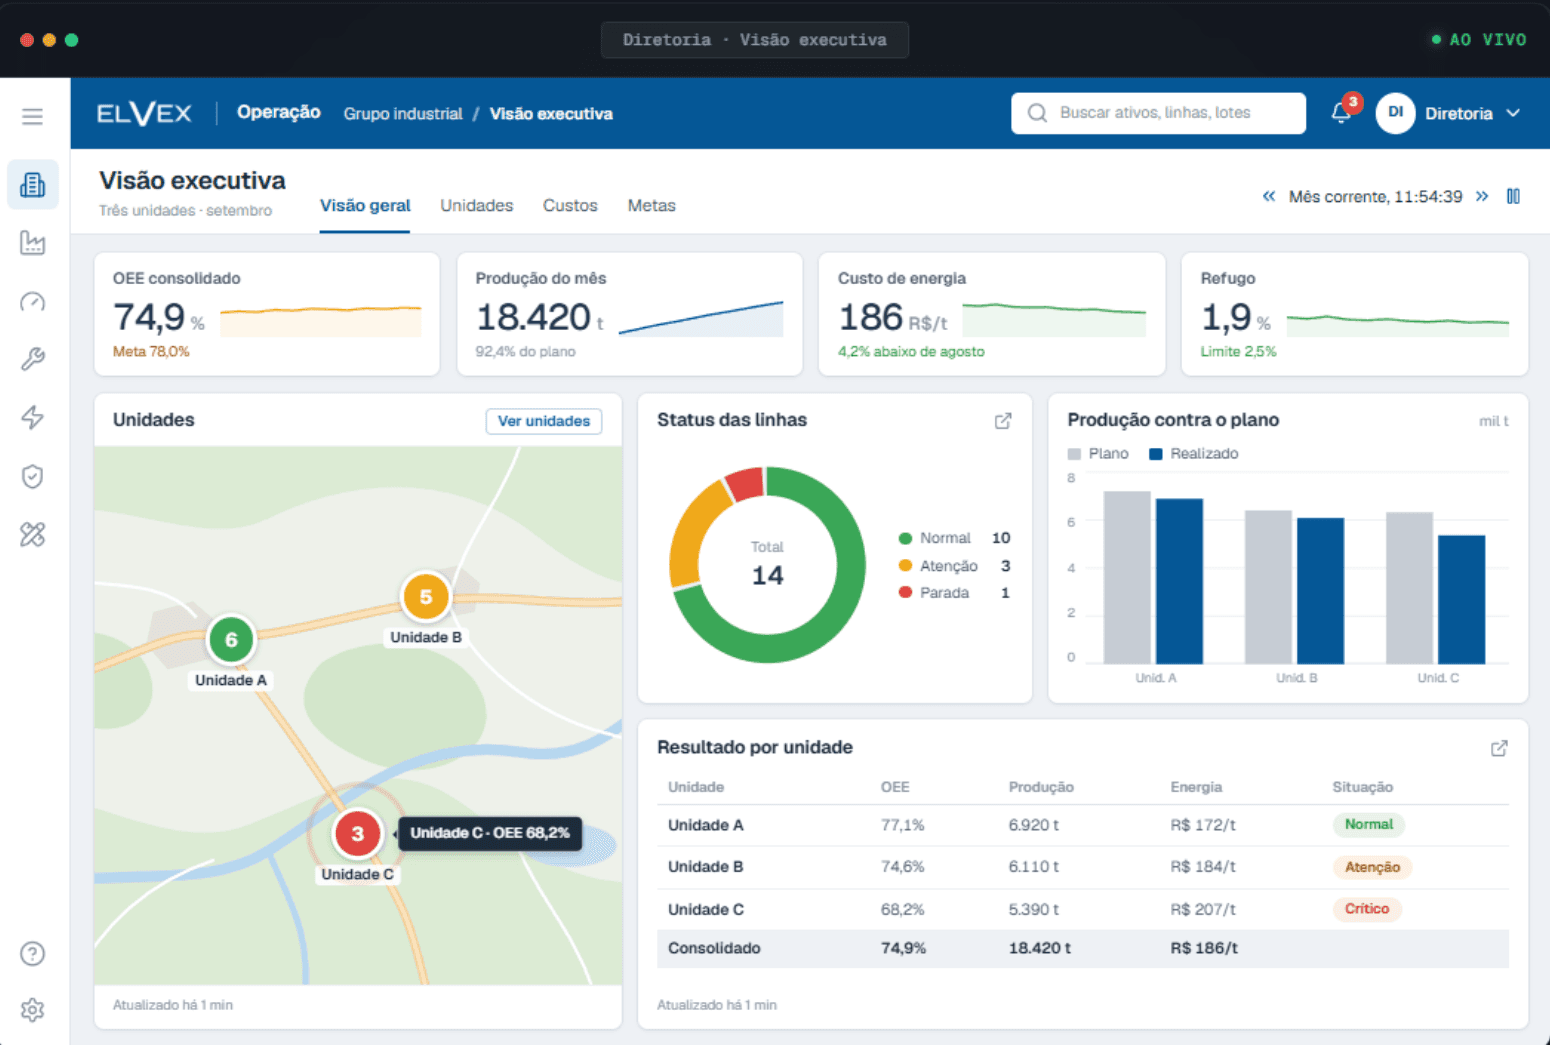
| Gerente industrial | OEE por turno e perdas por motivo | Escolher a perda que mais pesa |
Como é a tela do operador?
A tela do posto responde a quatro perguntas, em números grandes e legíveis da posição de trabalho: qual é a meta do turno, quanto já foi produzido, o ritmo está acima ou abaixo da meta, e há alguma parada em andamento. Quando a máquina para, a tela mostra o cronômetro da parada e pede o motivo em um toque, a partir de uma lista curta definida com a equipe. A cor ajuda a leitura à distância, e a convenção (verde para normal, amarelo para atenção, vermelho para parada) varia por planta; o que importa é que seja a mesma em todas as telas e conhecida por todos.
Como o alerta escala?
O andon digital precisa de uma regra de quem recebe, em que ordem e em quanto tempo. O desenho usual tem três degraus: o líder do posto recebe o aviso primeiro; se não houver resposta no prazo combinado, o aviso sobe para a manutenção ou para o responsável pelo setor; e a parada longa chega ao gerente. Os prazos de cada degrau são definidos com a operação na implantação, e o evento fica registrado com os horários de aviso, atendimento e retomada. Esse registro é o que depois ranqueia as paradas por motivo e por duração, e permite calcular o custo de cada uma com a conta de quanto custa uma hora de linha parada.
O que significa monitorar a produção em tempo real?
Tempo real, na fábrica, não é um intervalo fixo, é uma relação com a decisão: o número precisa chegar antes de a perda se consolidar. Uma máquina parada por falta de material precisa aparecer em minutos, porque o líder resolve ainda no turno. Uma tendência de refugo por semana pode atualizar a cada hora. O erro comum é medir tudo com a mesma frequência: o que é rápido demais cria ruído, e o que é lento demais chega depois da hora de agir. O desenho parte da pergunta "quem decide o quê, e em quanto tempo?".
Os indicadores que costumam entrar no controle de produção industrial, além dos que cada tela acima mostra, são:
| Indicador | O que mostra |
|---|---|
| Produção contra a meta | Se o turno está no ritmo planejado |
| Estado da máquina | Em produção, parada, em setup ou em alarme |
| Tempo e motivo de parada | Onde o turno está perdendo tempo |
| Velocidade real contra a ideal | Perda de ritmo que não aparece como parada |
| Refugo e retrabalho | Perda de qualidade por produto e por turno |
| OEE por máquina e por linha | Síntese das três perdas |
| Consumo por unidade produzida | Energia e insumo por peça |
O conjunto cabe em poucas telas. Quanto mais indicador na mesma tela, menos o operador consegue agir sobre algum deles.
Como o painel se encaixa com ERP, MES e supervisório?
O ERP planeja e fecha a ordem; o MES controla a execução; o supervisório mostra e alarma o processo. O monitoramento da produção usa o dado dos três níveis e preenche o espaço entre eles, que costuma ser onde a perda mora: o que aconteceu na máquina entre a ordem aberta e a ordem fechada. O mapa dessas camadas está em MES, ERP e SCADA: diferenças e como se integram. O conjunto de OEE, paradas, perdas de velocidade e refugo medidos na máquina é o que a ELVEX chama de saúde da produção; no mercado, o mesmo assunto aparece como eficiência produtiva e gestão da produção industrial.
Como saber se o monitoramento se paga?
A conta compara o custo da perda atual com o custo de medir. A perda, em tempo parado, refugo e hora extra, pode ser estimada com as parcelas de quanto custa uma hora de linha parada, e a estrutura do retorno, com cenário conservador, está em como saber se um projeto de digitalização vai se pagar. Para um primeiro número próprio, a calculadora de OEE roda no navegador e não envia dado.
De onde vem o dado do painel?
Da máquina. Um painel alimentado por anotação manual atrasada mostra o passado como se fosse o presente, e perde a confiança de quem o olha. Por isso a coleta automática vem antes da tela. O dado nasce do CLP, de um sensor ou de uma câmera, e chega ao painel por uma camada de coleta (os protocolos estão em Modbus, OPC UA e MQTT). A contagem do que foi produzido pode vir de sensor, balança ou câmera, como compara contagem automática de peças: câmera, sensor ou balança?. A lógica do cálculo está em como medir o OEE, e a explicação do indicador, em OEE em tempo real: a conta que mostra onde a sua linha perde. Para quem ainda registra em planilha, a decisão de migrar está em OEE em planilha ou em software: quando migrar. A solução completa está descrita em gestão à vista e andon.
Que tipos de chamado o andon deve cobrir?
O andon funciona melhor com poucas categorias, cada uma com um destinatário natural: manutenção, qualidade, material e logística, ferramental e segurança. Cada chamado leva o posto, o horário e o tipo, e o sistema mede dois tempos que viram indicadores de gestão: o tempo até alguém atender e o tempo até o problema ser resolvido. O primeiro mostra se a rotina de resposta funciona; o segundo mostra se a causa é de fato tratada. Categorias demais confundem o operador na hora de acionar, e categorias de menos misturam problemas que pedem equipes diferentes. A lista é definida com a produção e revisada depois das primeiras semanas, como a lista de motivos de parada.
Como implantar sem rejeição do chão de fábrica?
Começando por uma linha, e não pela planta toda. O piloto permite ajustar o tamanho dos números, o lugar da tela, as cores e a lista de motivos com quem vai usá-los, e gera os primeiros resultados que convencem as outras áreas. Dois cuidados reduzem a resistência. O primeiro é explicar, antes de ligar, o que a tela mostra e o que ela não mostra: o painel é do processo e não ranqueia pessoas. O segundo é fechar o ciclo: quando o operador aciona o andon e a resposta chega, a ferramenta ganha credibilidade, e quando o chamado fica sem resposta, ela vira mais uma tela ignorada. A ampliação para as demais linhas acontece depois, com o desenho que funcionou no piloto.
Como evitar que o painel vire decoração?
Três cuidados. Cada indicador tem um responsável por reagir a ele. O alerta tem uma regra clara de quem recebe e em que ordem. E a rotina do turno inclui olhar o painel: na reunião de início, na troca de turno e no fechamento. Sem isso, a tela é só uma TV ligada.
O que não colocar na tela
Indicador sem dono, porque ninguém vai reagir a ele. Número que a equipe do posto não consegue influenciar no turno, como o resultado financeiro do mês. Comparação nominal entre operadores em tela pública, que costuma gerar defesa em vez de ação: o painel do posto mostra o processo, não o ranking de pessoas. E qualquer dado que não seja confiável, porque um número errado exposto na parede desacredita todos os outros. A origem das perdas que o painel passa a mostrar é o tema de o ponto cego da indústria.
O dado que alimenta o painel vem da coleta descrita em monitoramento de paradas de máquina: registro automático e motivo.
Perguntas frequentes
O que é andon?
Andon é o sinal visual ou sonoro que avisa que a linha precisa de ajuda. No formato digital, a parada ou o desvio de qualidade gera um alerta automático para o líder ou a manutenção, com horário e posto. O objetivo é encurtar o tempo entre o problema e a resposta, e não apenas registrar o problema depois que ele passou.
Quantos indicadores cabem em um painel de produção?
Poucos. O painel do operador funciona com três ou quatro números grandes: meta, produzido, ritmo e parada atual. Mais do que isso divide a atenção e reduz a leitura. Os indicadores detalhados ficam em telas de análise para o líder e o gerente, e não na tela da linha.
Preciso de uma TV por máquina?
Não. O painel pode ser por linha ou por setor, em TV, tablet ou celular, conforme a decisão que a tela apoia. O levantamento define quantos pontos de exibição a operação precisa, para evitar telas que ninguém olha. O mais importante é que a tela esteja onde a decisão acontece.
O andon digital substitui o andon físico?
Pode substituir ou complementar. A luz na linha continua útil para sinalizar a quem está perto, e o alerta digital alcança quem está longe e registra a ocorrência com horário. O desenho depende da operação e é combinado na implantação, mantendo o que já funciona na rotina da equipe.
Como definir a meta que aparece na tela?
A partir do plano de produção do turno e do ritmo nominal da linha, ou seja, do ciclo ideal e do tempo planejado de produção. A meta precisa ser alcançável em condições normais e revisada quando o produto, o tempo de ciclo ou o plano mudam. Meta calculada sobre um ritmo que a linha nunca sustentou desmotiva a equipe e faz o painel perder credibilidade.
O que é monitoramento da produção industrial?
É a coleta contínua do estado, da contagem, das paradas e do refugo das máquinas, mostrada em painéis para quem decide. O objetivo é que a perda apareça no turno em que acontece, e não no fechamento do mês.
Quais indicadores uma fábrica pequena deve acompanhar primeiro?
Produção contra a meta, estado da máquina, tempo e motivo de parada e refugo. Com esses quatro, o OEE já pode ser calculado. A ampliação para consumo de energia e outros indicadores vem depois que a coleta básica está confiável.