OEE em tempo real: a conta que mostra onde a sua linha perde
Toda linha perde, mas só quem mede sabe onde. Este texto explica o que o OEE calcula, quais são as seis grandes perdas e por que o apontamento manual sempre chega tarde e errado.
Toda linha de produção perde. A diferença entre as operações que melhoram e as que discutem está em saber onde. Sem esse número, a reunião de produção vira disputa de versões: o turno da noite tem uma memória, o supervisor tem outra, e a decisão sai do meio termo. O OEE existe para encerrar essa discussão.
O que o OEE mede
OEE, sigla em inglês para eficiência global do equipamento, é o produto de três fatores. Cada um responde a uma pergunta sobre a linha.
- Disponibilidade: do tempo planejado de produção, quanto a máquina de fato rodou. Toda parada desconta aqui.
- Performance: enquanto rodou, quanto produziu em relação à capacidade nominal. Ritmo reduzido e microparadas descontam aqui, e é onde a perda mais se esconde, porque a máquina está rodando e ninguém registra.
- Qualidade: do que produziu, quanto saiu conforme na primeira passagem. Refugo e retrabalho descontam aqui.
OEE é o produto dos três fatores: disponibilidade vezes performance vezes qualidade. Uma linha disponível 90% do tempo, rodando a 85% do ritmo nominal, com 97% de conformidade, opera com OEE de 74%. Operações de referência mundial trabalham na casa de 85%. Boa parte da indústria que mede pela primeira vez encontra números entre 40% e 60%, e essa descoberta é o começo do ganho, não uma má notícia: cada ponto percentual recuperado é capacidade que já foi paga e não estava sendo usada.
Como calcular, passo a passo
Um turno com valores genéricos mostra a mecânica. O tempo planejado de produção é de 450 minutos. Houve 45 minutos de parada não planejada, então a máquina operou 405 minutos: disponibilidade de 90%. O ciclo ideal é de 1 minuto por peça, e nos 405 minutos a máquina produziu 345 peças, quando a capacidade nominal seria de 405: performance de 85,2%. Das 345 peças, 335 saíram conformes: qualidade de 97,1%. O OEE é 90% x 85,2% x 97,1%, ou 74,4%. O atalho dá o mesmo resultado: peças boas vezes o ciclo ideal (335 minutos) dividido pelo tempo planejado (450 minutos).
Dois cuidados evitam o erro mais comum. O ciclo ideal precisa ser o da capacidade nominal, e não a média do que a linha costuma fazer, ou a performance sai sempre perto de 100% e esconde a perda de ritmo. E a base de tempo precisa ser a mesma entre linhas e turnos: o indicador conhecido no Brasil como TRS é, em muitas empresas, o mesmo OEE sobre uma base de tempo diferente, como mostram os verbetes OEE e TRS. Para testar com os números da sua linha, use a calculadora de OEE.
O que conta como tempo planejado de produção
A pergunta define o denominador do OEE, e a resposta precisa ser escrita antes de medir. Em geral, intervalos de refeição, reunião de turno e manutenção programada ficam fora do tempo planejado, enquanto o setup e a espera por material ficam dentro e descontam da disponibilidade. Quando a empresa quer medir também o tempo em que a máquina nem estava escalada para produzir, como o turno que não existe ou o fim de semana parado, usa-se o TEEP, que parte do tempo de calendário e mostra a capacidade ociosa. Os dois indicadores respondem a perguntas diferentes: o OEE diz como o tempo planejado foi usado, e o TEEP diz quanto do tempo total disponível foi convertido em peça boa. Misturar as bases entre linhas é a forma mais comum de comparar números que não se comparam.
As seis grandes perdas
Cada fator do OEE é derrubado por duas perdas clássicas: disponibilidade perde para quebra e setup, performance perde para microparada e velocidade reduzida, qualidade perde para refugo de partida e refugo de processo. As duas mais ignoradas são microparada e velocidade reduzida, exatamente porque não aparecem sem captura automática. Parada de 40 segundos ninguém aponta. Ritmo 8% abaixo do nominal ninguém percebe a olho. Somadas no mês, essas duas costumam superar a perda das quebras. Quanto a hora parada custa em reais, parcela por parcela, está em quanto custa uma hora de linha parada.
Por que o apontamento manual entrega o número errado
O OEE calculado em planilha, com apontamento de fim de turno, chega com dois defeitos. Chega tarde: o dado só existe depois que alguém passou a limpo, quando a decisão já passou. E chega errado: o que se anota de memória não corresponde ao que aconteceu, microparada não entra, e o motivo de parada vem genérico. Um indicador em que ninguém confia vira formalidade de relatório, e formalidade não decide nada.
O que muda com captura automática
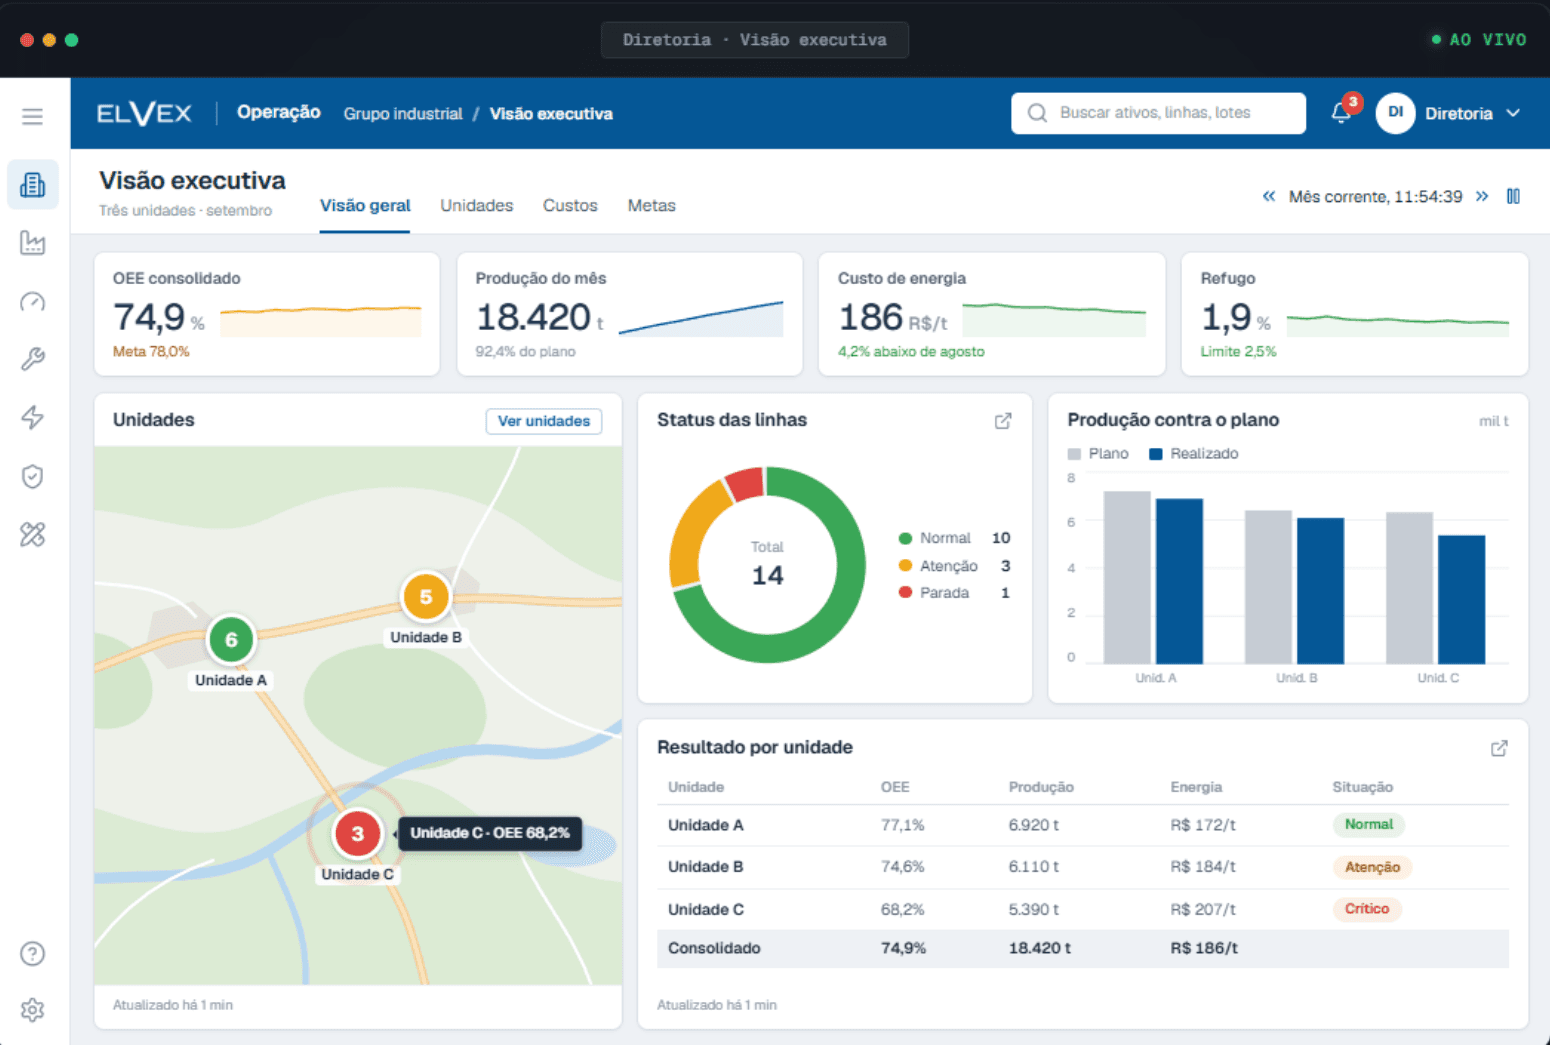
A medição direto na máquina registra produção, parada e ritmo no momento em que acontecem, com o motivo apontado no ponto, pelo operador, em segundos. O OEE aparece em tempo real, por turno, por linha e por causa. O histórico ranqueia os ofensores: qual parada se repete, qual custa mais, o que atacar primeiro. A conversa sobre melhorar a linha passa a ter denominador.
A implantação não exige trocar o que já funciona. Máquina antiga, sem porta de comunicação e sem CLP moderno, entra por sensor externo, sem intervenção interna e sem parar a linha. A integração com o ERP e o supervisório existentes faz parte do escopo, e o dado novo alimenta o que a gestão já usa; a divisão de papéis entre os sistemas está em MES, ERP e SCADA: diferenças e como se integram. Quando o número aparece na tela do turno, o que mostrar para cada pessoa é o tema de andon e gestão à vista. E quem ainda calcula em planilha encontra os limites dela, e o momento de mudar, em OEE em planilha ou em software: quando migrar.
Como usar o número na rotina da fábrica
O OEE só muda a operação quando entra numa rotina curta, com dia e hora marcados. Uma reunião de poucos minutos no início do turno, com o número do turno anterior, os três maiores motivos de perda e um responsável por tratar cada um, vale mais que um relatório mensal. Dois cuidados evitam desvios. O primeiro é olhar o OEE da máquina que limita a linha, porque melhorar um equipamento que não é o gargalo não aumenta a saída da fábrica. O segundo é não transformar o indicador em meta individual do operador: o número mede o sistema, e quando vira cobrança de pessoa, o dado passa a ser maquiado. Cada fator tem dono natural: a disponibilidade conversa com a manutenção e o planejamento, a performance com a operação e a engenharia de processo, e a qualidade com a qualidade e o processo.
Por onde começar
Pela linha cujo tempo perdido mais derruba a entrega. O levantamento técnico da ELVEX identifica o ponto de medição, o escopo fecha nele, o resultado é medido e a expansão é decidida sobre o número. Antes de qualquer proposta, o diagnóstico gratuito estima quanto a hora de máquina sem motivo registrado custa hoje na sua operação, em reais por ano, com resultado na mesma reunião. Para os postos manuais, em que o ciclo não vem de uma máquina, o tempo de ciclo pode ser medido por câmera, como descreve como medir o tempo de ciclo de um posto com câmera. E a perda que o fechamento do mês nunca mostra é o assunto de o ponto cego da indústria.
Para decidir entre planilha e sistema, e com que critérios avaliar o software, veja OEE em planilha ou em software: quando migrar. A coleta das paradas, que alimenta a disponibilidade, está em monitoramento de paradas de máquina: registro automático e motivo.
O tempo de ciclo dos postos manuais, que alimenta o fator desempenho, pode ser medido por câmera, como descreve cronoanálise industrial por visão computacional. O consumo de energia por unidade produzida entra na mesma conta em gestão e monitoramento de energia industrial.
Perguntas frequentes
O que é um OEE bom?
Operações de referência mundial trabalham na casa de 85%, e muitas plantas que medem pela primeira vez encontram entre 40% e 60%. Mais importante que a comparação com a referência é a comparação da linha com ela mesma ao longo do tempo, e a decomposição em disponibilidade, performance e qualidade, que mostra onde está a perda.
OEE e TRS são a mesma coisa?
Na prática, os dois nomes costumam designar o mesmo indicador. A diferença que importa é a base de tempo do cálculo, e dois números só são comparáveis quando partem da mesma base. O glossário explica a diferença em TRS.
Preciso de um sistema para começar a medir o OEE?
Não. Uma planilha com apontamento disciplinado ensina a conta e mostra a ordem de grandeza da perda. O sistema com coleta automática se justifica quando o dado chega tarde, quando há paradas sem explicação ou quando o volume de máquinas supera o que a equipe consegue registrar, como discute OEE em planilha ou em software.