Como medir o tempo de ciclo de um posto com câmera
Medir o tempo de ciclo com câmera troca algumas dezenas de cronometragens por todos os ciclos do turno. Este guia explica como funciona, onde ajuda e onde não se aplica.
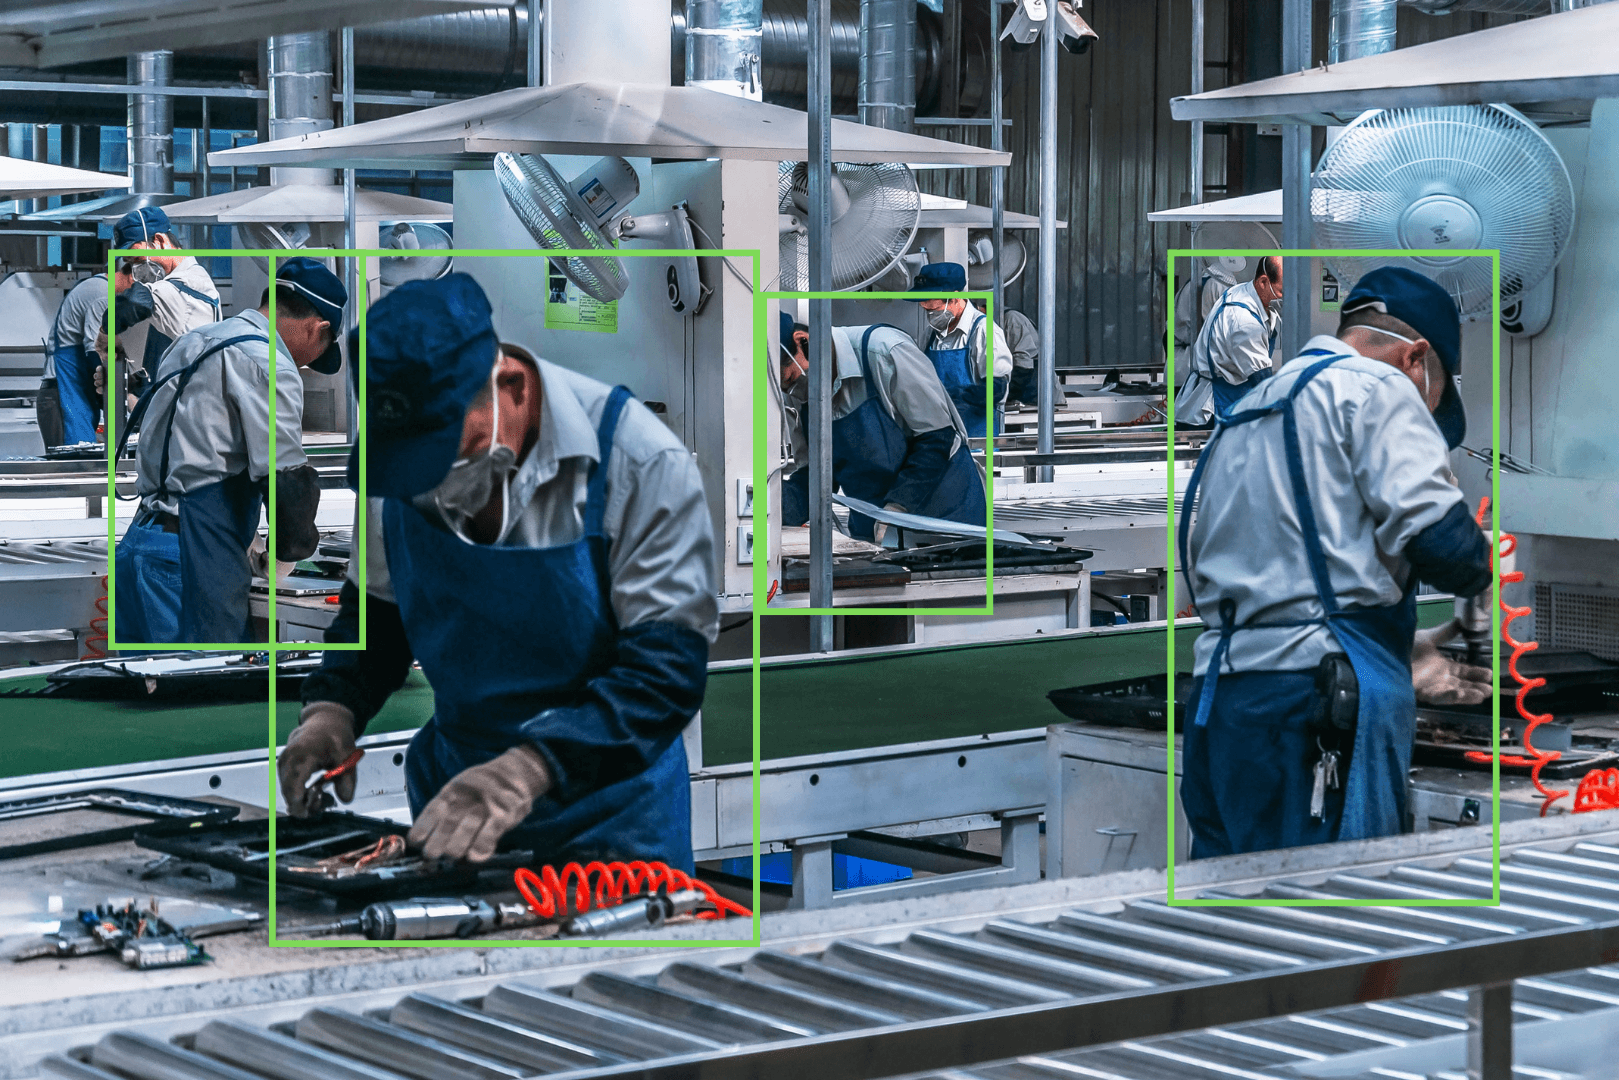
Para medir automaticamente o tempo de ciclo de um posto de trabalho, uma câmera observa o posto e o algoritmo detecta o início e o fim de cada etapa, registrando o tempo de todos os ciclos do turno. O resultado é comparado com o tempo padrão. A câmera substitui a coleta feita com cronômetro, mas não substitui a análise de métodos, que continua sendo trabalho de engenharia.
O que é tempo de ciclo?
É o tempo que o posto leva para completar uma unidade de trabalho, do início ao fim. Ele é a base do cálculo da capacidade de uma linha, do balanceamento entre postos e do desempenho do OEE. Medi-lo bem é o ponto de partida de qualquer melhoria de processo.
Não se confunde com o takt time, que é o ritmo exigido pela demanda (o tempo disponível dividido pela quantidade a entregar), nem com o lead time, o tempo total da peça pelo processo. Quando o tempo de ciclo de um posto é maior que o takt time, esse posto é o gargalo. Os termos têm verbete no glossário, em tempo de ciclo e takt time.
Como a câmera detecta início e fim de uma etapa?
Reconhecendo um evento visível que marca a etapa: a peça entrando no posto, a mão do operador pegando um componente, a máquina fechando. O método de detecção é definido para cada posto, conforme o que marca cada etapa na imagem. O algoritmo registra a hora de cada evento e calcula a duração. Os métodos mais usados são a entrada e a saída de uma peça ou de uma mão numa zona demarcada da imagem, a mudança de estado de um objeto (a tampa fechada, o conector encaixado) e o reconhecimento da sequência de movimentos. O que o sistema guarda são eventos com carimbo de tempo, e o relógio dos dispositivos precisa estar sincronizado para que os tempos de postos diferentes possam ser comparados.
O que a câmera mede melhor que o cronômetro?
A amostra inteira. A cronometragem manual mede algumas dezenas de ciclos com um observador presente, o que pode alterar o ritmo de quem trabalha. A câmera mede o turno inteiro, sem observador, e mostra a variação real: os ciclos mais lentos, as etapas que oscilam e as diferenças entre turnos. A amostra mínima do cronômetro cresce com a variabilidade do posto, e a engenharia de métodos calcula esse tamanho: quanto mais irregular o ciclo, mais ciclos são necessários. A câmera dispensa o cálculo, porque mede todos.
Isto é cronoanálise industrial automatizada?
Sim, no que diz respeito à coleta. Cronoanálise industrial automatizada, cronoanálise por câmera e medição automática de tempo de ciclo descrevem a mesma coisa: o registro do tempo de cada etapa feito pela imagem, em vez do cronômetro. O que a câmera não faz é o estudo de tempos e movimentos em si, nem a consultoria de engenharia de métodos. A análise de tempos de operação, a definição do tempo padrão e a decisão de reorganizar o posto continuam com a engenharia. A câmera entrega a medição do tempo de cada etapa, de todos os ciclos, e a verificação de aderência ao padrão de cada posto. Quem procura consultoria de métodos precisa de outro serviço; quem precisa de dado confiável para essa análise encontra aqui o instrumento. O mesmo conjunto de câmeras também confere a sequência e a presença de componentes, tema de monitoramento de processo por câmera: montagem e sequência.
Como ler os dados de ciclo depois de coletados?
A média sozinha esconde o que importa. Dois postos com o mesmo tempo médio podem ter comportamentos opostos: um é regular, o outro alterna ciclos rápidos com ciclos muito longos. Por isso a leitura combina a média, a mediana e a distribuição dos tempos, e olha com atenção para a cauda de ciclos longos, onde estão as perdas. A segunda separação é entre o tempo de trabalho e o tempo de espera: um ciclo longo causado por falta de peça no posto anterior é problema de fluxo, e não de método do operador. Por fim, a abertura por etapa mostra qual parte do ciclo concentra a variação, e é nela que a engenharia de métodos deve concentrar o estudo. Sem essas três leituras, o dado de todos os ciclos vira só uma média mais cara.
Como o tempo de ciclo ajuda a achar o gargalo?
Comparando o tempo de ciclo de cada posto com o takt time. O posto cujo ciclo real fica acima do takt é o que limita a saída da linha, e só ele vale a pena atacar primeiro: reduzir o ciclo de um posto que já é mais rápido que o takt não aumenta a produção. Com a medição de todos os ciclos, o gargalo deixa de ser uma impressão da equipe e passa a ser um número por turno, e é possível ver se ele muda de posto conforme o produto ou o dia. A decisão de como reduzir o ciclo, seja rebalanceando tarefas, seja melhorando o posto, é da engenharia do cliente. A câmera entrega a evidência de onde olhar.
Quais postos são indicados?
Os que têm etapas visíveis e repetitivas, como montagem, embalagem e operação de máquina com ciclo definido. Não são indicados os postos em que a câmera não enxerga a ação, ou em que o trabalho é tão variável que não há etapas reconhecíveis.
Qual a tabela de comparação?
| Aspecto | Cronometragem manual | Medição por câmera |
|---|---|---|
| Amostra | Algumas dezenas de ciclos | Todos os ciclos do turno |
| Observador no posto | Sim | Não |
| Custo recorrente | Horas de cronometrista | Sem hora de coleta |
| Definição do tempo padrão | Engenharia de métodos | Engenharia de métodos |
Como validar a medição?
Antes de a medição valer como registro, ela é comparada com a cronometragem manual do mesmo posto. Cronometra-se um número de ciclos com cuidado, mede-se os mesmos ciclos por câmera e compara-se, evento por evento. A diferença aceitável é combinada antes, em função da duração do ciclo e do uso do dado. Se a diferença for maior que a tolerância, ajusta-se o método de detecção do evento, e não o critério. A disciplina é a mesma de como validar um sistema de visão computacional.
Como tratar a imagem dos trabalhadores?
O objetivo é medir o processo, e não avaliar pessoas. O desenho recomendado processa a imagem no local, guarda os tempos por etapa, posto e turno, e informa os trabalhadores sobre a câmera e a finalidade. A imagem de uma pessoa é dado pessoal e a LGPD se aplica; o artigo EPI por câmera e LGPD trata dos cuidados equivalentes.
Como o tempo de ciclo alimenta o OEE?
O tempo de ciclo real, comparado com o ideal, é a base do fator desempenho do OEE. Medi-lo para todos os ciclos mostra onde a linha perde velocidade sem parar. A conta está na calculadora de OEE, e um turno calculado passo a passo, em OEE em tempo real: a conta que mostra onde a sua linha perde. O tempo de ciclo medido também alimenta a meta e o ritmo exibidos nas telas do chão de fábrica, tema de andon e gestão à vista: o que mostrar na tela da fábrica, e a contagem das peças do posto pode ser feita pela mesma câmera, como compara contagem automática de peças.
Perguntas frequentes
Como medir automaticamente o tempo de ciclo de um posto de trabalho?
Uma câmera observa o posto e o algoritmo identifica o início e o fim de cada etapa do ciclo, registrando o tempo de todos os ciclos do turno. O resultado é comparado com o tempo padrão, e as variações aparecem por etapa, operador ou turno, sem cronometrista. O método de detecção é definido para cada posto.
A câmera substitui o cronometrista?
Substitui a coleta, não a análise. A câmera mede todos os ciclos, sem viés do observador, mas a definição do tempo padrão, o estudo de métodos e a decisão de mudar o posto continuam sendo trabalho de engenharia. O ganho está em decidir com a amostra completa, e não com algumas dezenas de medições.
Qual a precisão da medição por câmera?
Depende do posto e da qualidade da imagem. A medição é validada contra a cronometragem manual no próprio posto antes de ser adotada, e só então passa a valer como registro. Não existe um número único de precisão: ele é medido para cada posto, e o resultado da validação acompanha a proposta.
Isso serve para avaliar cada operador?
O objetivo da medição é o processo, e não a avaliação individual. O desenho recomendado guarda os tempos por etapa, posto e turno, sem identificar a pessoa. Qualquer uso diferente do dado envolve a LGPD e o relacionamento com os trabalhadores, e deve passar pelo jurídico da empresa.