OEE em planilha ou em software: quando migrar
A planilha de OEE funciona até certo ponto. Este guia mostra onde ela deixa de servir, o que muda com a coleta automática e como decidir o momento de migrar.
A planilha de OEE (no Brasil, também chamado de TRS, taxa de rendimento sintético) serve para começar: ela ensina a conta e mostra a ordem de grandeza da perda. Deixa de servir quando o dado é digitado ao fim do turno, com paradas curtas esquecidas e motivos aproximados, e quando o número chega tarde demais para mudar o turno. A migração para um sistema com coleta automática se justifica quando o custo dessa imprecisão passa a ser maior que o da medição.
Até onde a planilha de OEE funciona?
Para poucas máquinas, baixa variação de produto e uma equipe disciplinada em registrar paradas e contagem. Nesse cenário, a planilha dá uma boa primeira leitura e cria o hábito de olhar o indicador. É um ponto de partida legítimo, e muitas plantas começam assim. A conta, com os três fatores e um turno calculado passo a passo, está em OEE em tempo real: a conta que mostra onde a sua linha perde.
Onde a planilha deixa de servir?
| Limite | O que acontece |
|---|---|
| Digitação ao fim do turno | Paradas curtas são esquecidas e o motivo é reconstituído de memória |
| Dado atrasado | O número chega quando o turno já acabou |
| Várias máquinas e turnos | O consolidado depende de muita digitação e conferência |
| Microparadas e velocidade reduzida | Quase nunca são anotadas |
| Integração | O dado não chega ao ERP e ao MES sem nova digitação |
Como a planilha costuma errar?
Quatro mecanismos aparecem com frequência. O primeiro é a parada que não entra: o apontamento de fim de turno registra a quebra grande e esquece as pequenas. Num turno de 450 minutos de produção planejada, 40 microparadas de 30 segundos somam 20 minutos, cerca de 4,4 pontos de disponibilidade que a planilha não vê (exemplo ilustrativo). O segundo é o ciclo ideal desatualizado: se o tempo de ciclo da planilha é o da média do que a linha faz, e não o da capacidade nominal, a performance sai sempre próxima de 100% e esconde a perda de ritmo. O terceiro é a base de tempo: dois turnos calculam o indicador sobre bases diferentes, como o tempo planejado e o tempo calendário, e os números deixam de ser comparáveis. O quarto é o consolidado: a média simples entre linhas esconde a linha que perde mais. Por isso o glossário recomenda registrar como o indicador é calculado, em TRS e OEE.
O que a coleta automática muda?
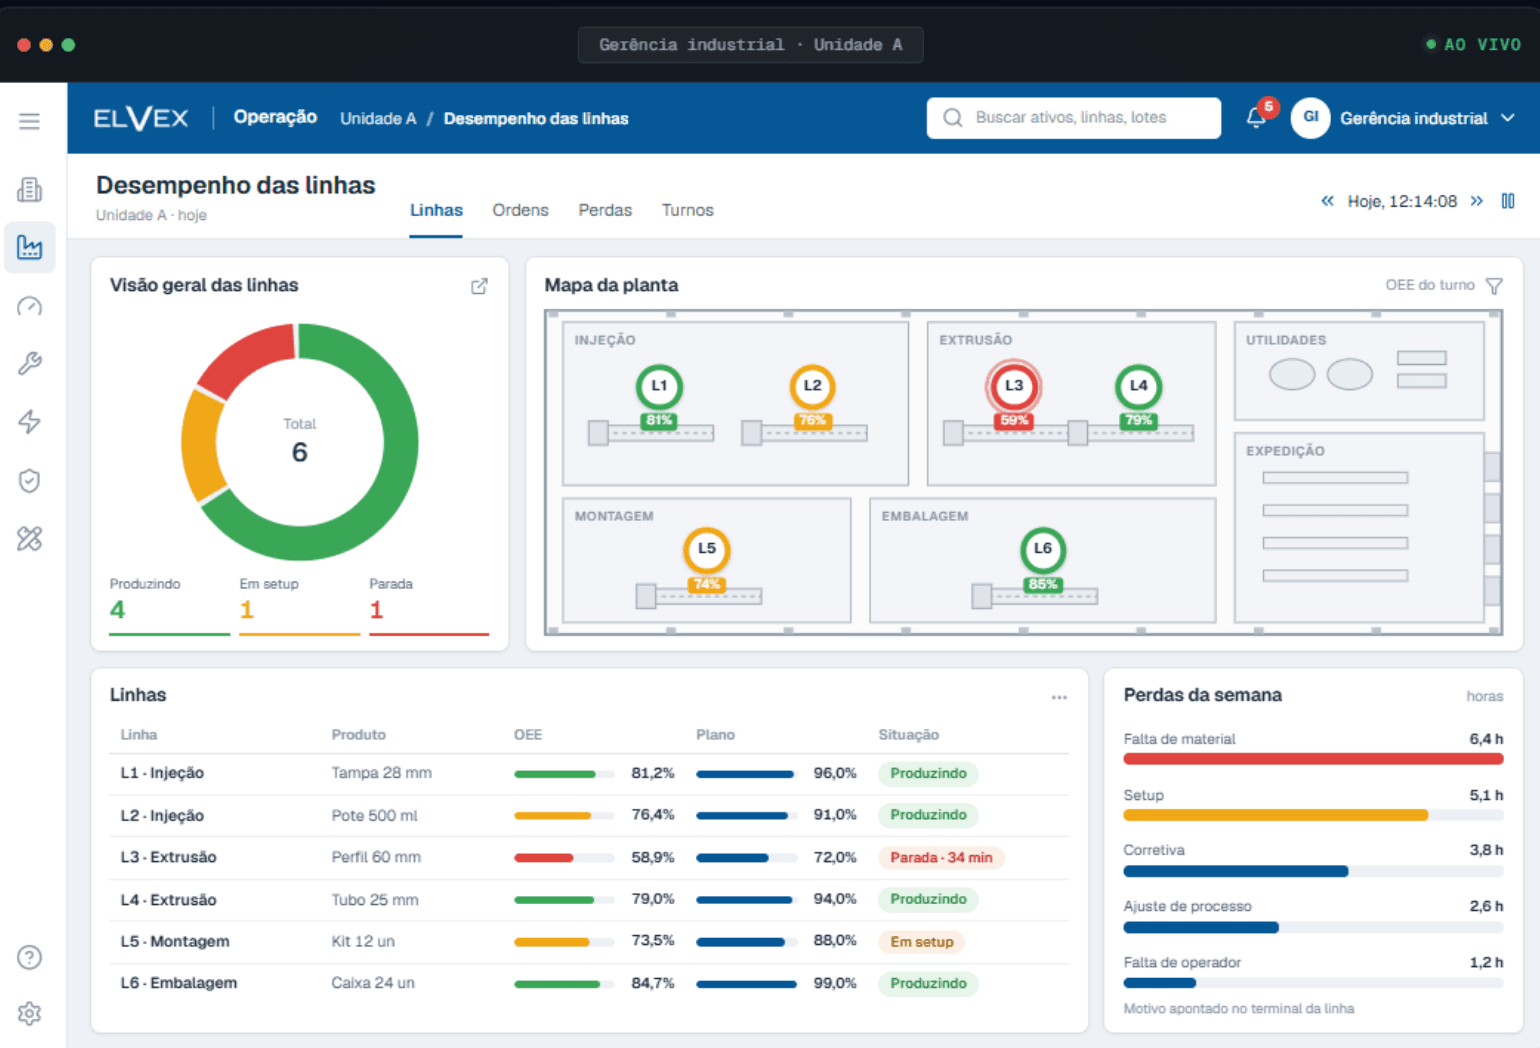
O dado nasce na máquina, no momento em que o evento acontece. O sistema lê o estado e a contagem no CLP, em um sensor ou em uma câmera, calcula o OEE a cada ciclo e mostra o resultado na tela do turno. A pessoa continua informando o que só ela sabe, como o motivo da parada. O princípio está em sistema de monitoramento de OEE. O sinal pode vir do CLP, lido por protocolos como os de Modbus, OPC UA e MQTT, de um sensor adicionado à máquina ou de uma câmera, que também mede o tempo de ciclo dos postos manuais, como descreve como medir o tempo de ciclo de um posto com câmera. A quantidade produzida pode ser contada por sensor, balança ou câmera, comparados em contagem automática de peças.
Que critérios avaliar num software de OEE industrial?
Quase todo software de OEE faz a mesma conta, com disponibilidade, desempenho e qualidade. O que diferencia um do outro é de onde o dado vem, como a parada é classificada e quem controla a regra de cálculo. Um OEE alto calculado sobre dado errado é pior que nenhum, porque convence a operação de que não há o que melhorar. Oito critérios separam o sistema que mede a sua linha do painel que apenas a desenha:
| Critério | O que perguntar | Sinal de alerta |
|---|---|---|
| Origem do dado | O estado e a contagem vêm do CLP, de um sensor ou de uma câmera? | Dependência de apontamento manual para a contagem |
| Parada com motivo | A parada é detectada sozinha e o operador só escolhe o motivo? | Parada que só existe se alguém a digitar |
| Ciclo ideal | Onde mora o tempo de ciclo ideal e quem o altera? | Um valor único para todos os produtos |
| Base de tempo | O tempo planejado de cada turno é configurável? | Cálculo sobre o tempo de calendário sem aviso |
| Atualização | O número muda a cada ciclo ou só no fim do turno? | Relatório fechado no dia seguinte |
| Máquinas antigas | Dá para medir uma máquina sem comunicação digital? | Exigência de trocar o equipamento |
| Integração | O dado chega ao ERP e ao MES sem nova digitação? | Exportação manual de planilha |
| Propriedade do dado | O histórico é exportável e a regra de cálculo é documentada? | Fórmula que o fornecedor não mostra |
A origem do dado vem primeiro porque todo o resto herda o erro dela. O segundo ponto é o ciclo ideal: se o software usa como ideal a média do que a linha faz, e não a capacidade nominal do equipamento para aquele produto, o desempenho fica perto de 100% e a perda de ritmo desaparece do indicador. O ciclo ideal precisa ser definido por produto, ter responsável e ter histórico de alteração; sem isso, qualquer melhora ou piora pode ser só uma mudança de parâmetro. A diferença entre detectar a parada e apontar a parada está em monitoramento de paradas de máquina: registro automático e motivo.
Pacote pronto ou sistema desenvolvido sobre a planta?
Os dois caminhos funcionam em situações diferentes. O pacote pronto entra rápido quando as máquinas já oferecem os sinais necessários e a operação aceita o fluxo do produto. O sistema desenvolvido sobre a planta se justifica quando há máquinas de gerações diferentes, regras de turno próprias, motivos de parada específicos do processo ou necessidade de integrar ao ERP e ao MES já em uso. A ELVEX trabalha no segundo modelo, sobre o CLP e os sensores que a planta já tem, e a decisão sai do levantamento técnico, e não de uma regra geral. Para testar a conta com os seus números antes de decidir, a calculadora de OEE roda no navegador, sem enviar dado.
Como fazer a planilha durar mais enquanto ela é suficiente?
Alguns cuidados aumentam a confiabilidade de uma planilha sem mudar a ferramenta. Fixar o ciclo ideal por produto em uma tabela à parte, com responsável e data de alteração, evita que cada turno use um valor diferente. Padronizar a lista de motivos de parada em uma lista suspensa impede os textos livres que inviabilizam o ranking. Proteger as células de fórmula evita alterações acidentais, e guardar uma cópia por mês cria um histórico que não se perde. Definir quem preenche, em que momento e quem confere reduz o preenchimento retroativo. Esses cuidados não eliminam o limite da digitação, mas prolongam o período em que a planilha entrega um número útil e deixam a migração futura mais fácil, porque os motivos e os ciclos já estarão organizados.
O que a comparação em paralelo deve medir?
Durante o período em que a planilha e a coleta automática rodam lado a lado, a diferença entre as duas é a evidência mais útil da decisão. Vale registrar quantas paradas o sistema detectou que a planilha não tinha, a diferença de tempo parado por turno, o desvio no número de peças produzidas e o atraso entre o evento e o dado disponível. Quando a diferença é pequena e o número chega a tempo, a planilha ainda atende. Quando é grande, o custo da imprecisão fica demonstrado com dado da própria linha, e a decisão de migrar deixa de ser uma opinião sobre tecnologia e passa a ser a leitura de um resultado. O período de comparação costuma ser curto, o suficiente para cobrir turnos e produtos diferentes.
Como decidir o momento de migrar?
Perguntas que ajudam: o número chega a tempo de mudar o turno? Há paradas que ninguém consegue explicar? A planta tem mais máquinas ou turnos do que a equipe consegue registrar? O dado precisa chegar ao ERP? Quando duas ou mais respostas apontam para o problema, a medição automática tende a se pagar. A conta de retorno está em como saber se um projeto de digitalização vai se pagar. O custo da parada que a planilha deixa passar tem as parcelas abertas em quanto custa uma hora de linha parada, e a perda que nunca chega ao fechamento é o tema de o ponto cego da indústria.
O que levar à conversa com a produção e a TI?
Cinco informações encurtam o levantamento: a lista de máquinas com o que cada uma oferece de saída (comunicação com o CLP, sinal de estado, contagem); os motivos de parada que a operação já usa; o plano de produção e como ele chega ao chão de fábrica; o sistema de gestão que vai receber o dado; e o que a rede da fábrica permite em segmentação e acesso. O mapa das camadas e dos sistemas envolvidos está em MES, ERP e SCADA: diferenças e como se integram.
Dá para migrar aos poucos?
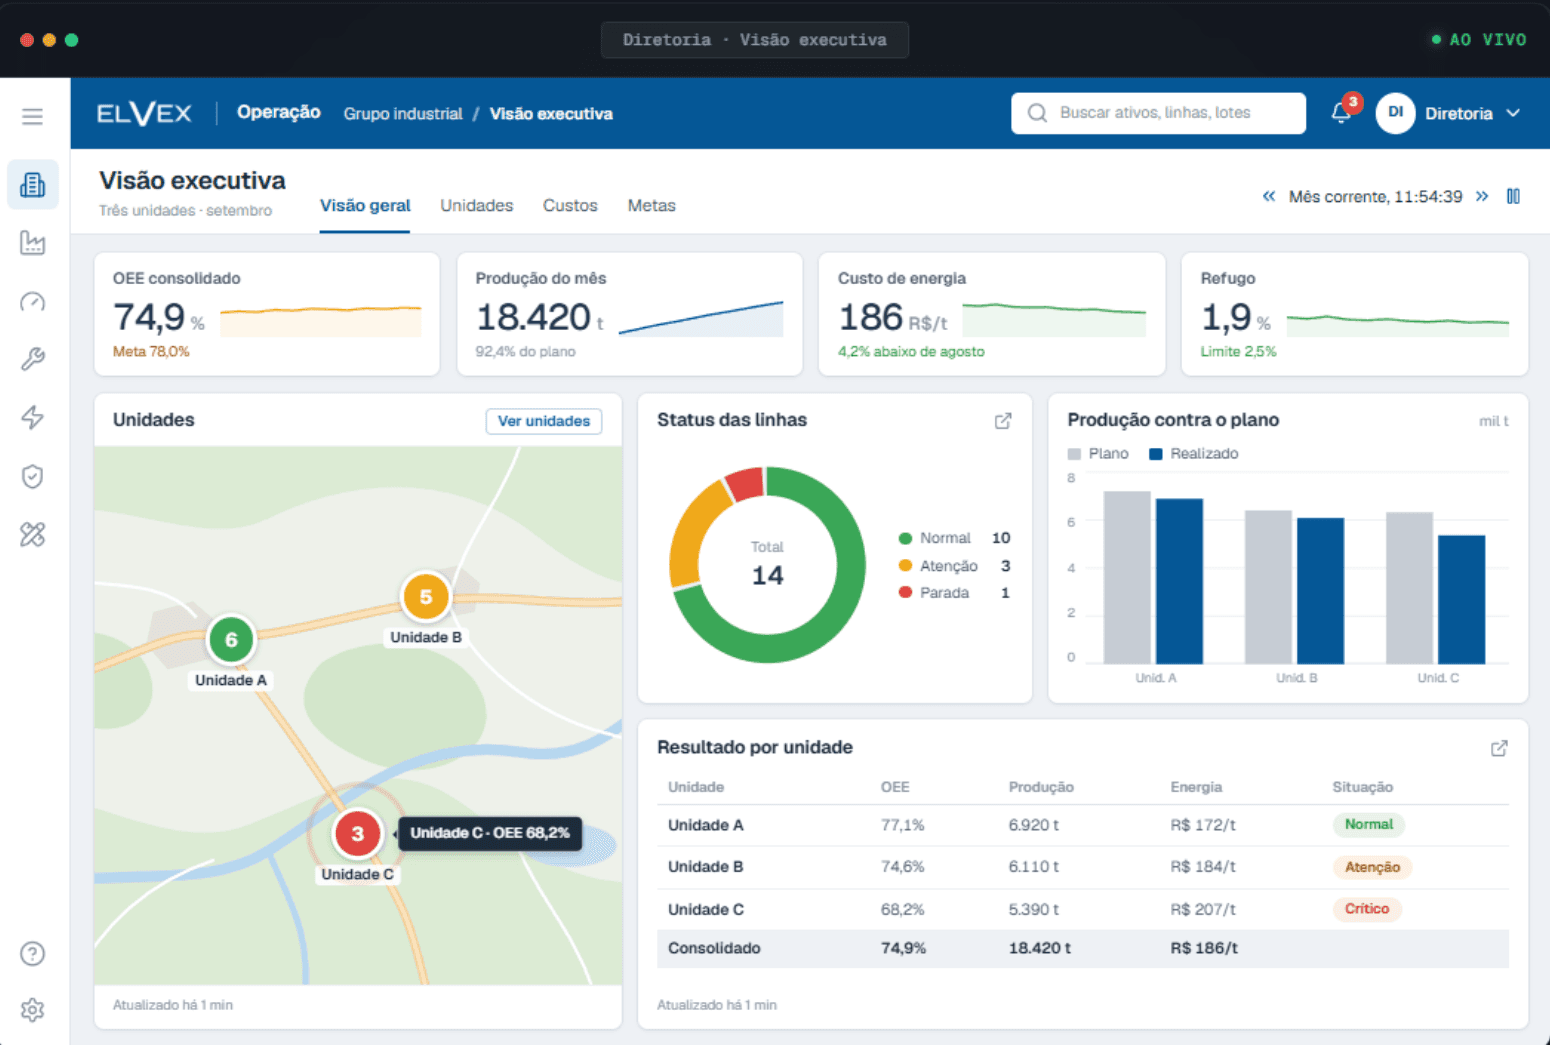
Sim. A migração pode começar pelas máquinas de maior perda, e a planilha continua nas demais. O levantamento técnico mostra quais máquinas podem fornecer o dado e em que ordem faz sentido instrumentá-las. A conta do OEE, em si, continua a mesma: está na calculadora de OEE. Quando o dado das máquinas passa a alimentar uma tela no próprio turno, o próximo passo é decidir o que cada pessoa vê, tema de andon e gestão à vista: o que mostrar na tela da fábrica.
Perguntas frequentes
Planilha ou software de OEE: qual serve para a minha fábrica?
A planilha serve para poucas máquinas e uma equipe disciplinada em registrar. O sistema com coleta automática serve quando há várias máquinas ou turnos, quando o dado precisa chegar a tempo de mudar o turno ou quando precisa integrar o ERP. A decisão compara o custo da imprecisão com o da medição, e não a preferência por ferramenta.
A planilha de OEE é confiável?
É tão confiável quanto o registro que a alimenta. Se paradas e contagem são anotadas na hora e com disciplina, o resultado é útil. Quando o registro é feito ao fim do turno, as paradas curtas e a velocidade reduzida tendem a ficar de fora, e o OEE aparece melhor do que é.
Preciso trocar as máquinas para ter OEE automático?
Em geral, não. O sinal vem do CLP, de sensores adicionados à máquina ou da contagem por câmera, conforme o que o equipamento já oferece. A viabilidade é confirmada no levantamento técnico, máquina por máquina, antes da proposta, e o sistema se integra ao que a planta já opera e usa.
Posso manter a planilha depois de migrar?
Pode, para as máquinas que ainda não têm coleta automática, ou como apoio de análise. O que muda é que o dado das máquinas instrumentadas passa a vir do sistema, sem digitação. O objetivo é tirar a digitação do caminho do dado, e não eliminar a análise de quem usa a planilha.
Como começar a migração sem parar a produção?
Pela linha em que o tempo perdido mais derruba a entrega. A coleta é instalada em paralelo, com a planilha rodando ao lado por um período, e a comparação entre as duas mostra o que a planilha não via. A expansão é decidida sobre o número medido, como no desenho de como saber se um projeto de digitalização vai se pagar.
O que é um software de OEE industrial?
É um sistema que coleta o estado e a contagem das máquinas, calcula disponibilidade, desempenho e qualidade e mostra a eficiência global dos equipamentos por máquina, linha e turno. A diferença entre um bom sistema e um painel bonito está na origem do dado, na classificação das paradas e na regra de cálculo documentada.
Qual a diferença entre OEE e TRS?
No Brasil, TRS (taxa de rendimento sintético) costuma designar o mesmo indicador que o OEE. O que varia de uma empresa para outra é a base de tempo usada no cálculo, por exemplo tempo planejado ou tempo de calendário. Por isso a regra precisa ser escrita antes de comparar números entre turnos ou plantas.