OCR, código de barras, DataMatrix e QR Code na indústria
Código ou texto? A escolha da leitura por câmera depende do espaço, da quantidade de dados e da qualidade da impressão. Este guia compara as quatro opções.
Código de barras, DataMatrix, QR Code e OCR leem informação do produto por câmera, mas de formas diferentes. Os três códigos guardam dados em um padrão com correção de erro, e o OCR lê texto comum, como lote e validade. O código é mais confiável quando existe e está bem impresso; o OCR é a opção quando só há texto impresso no produto.
O que é o código de barras linear?
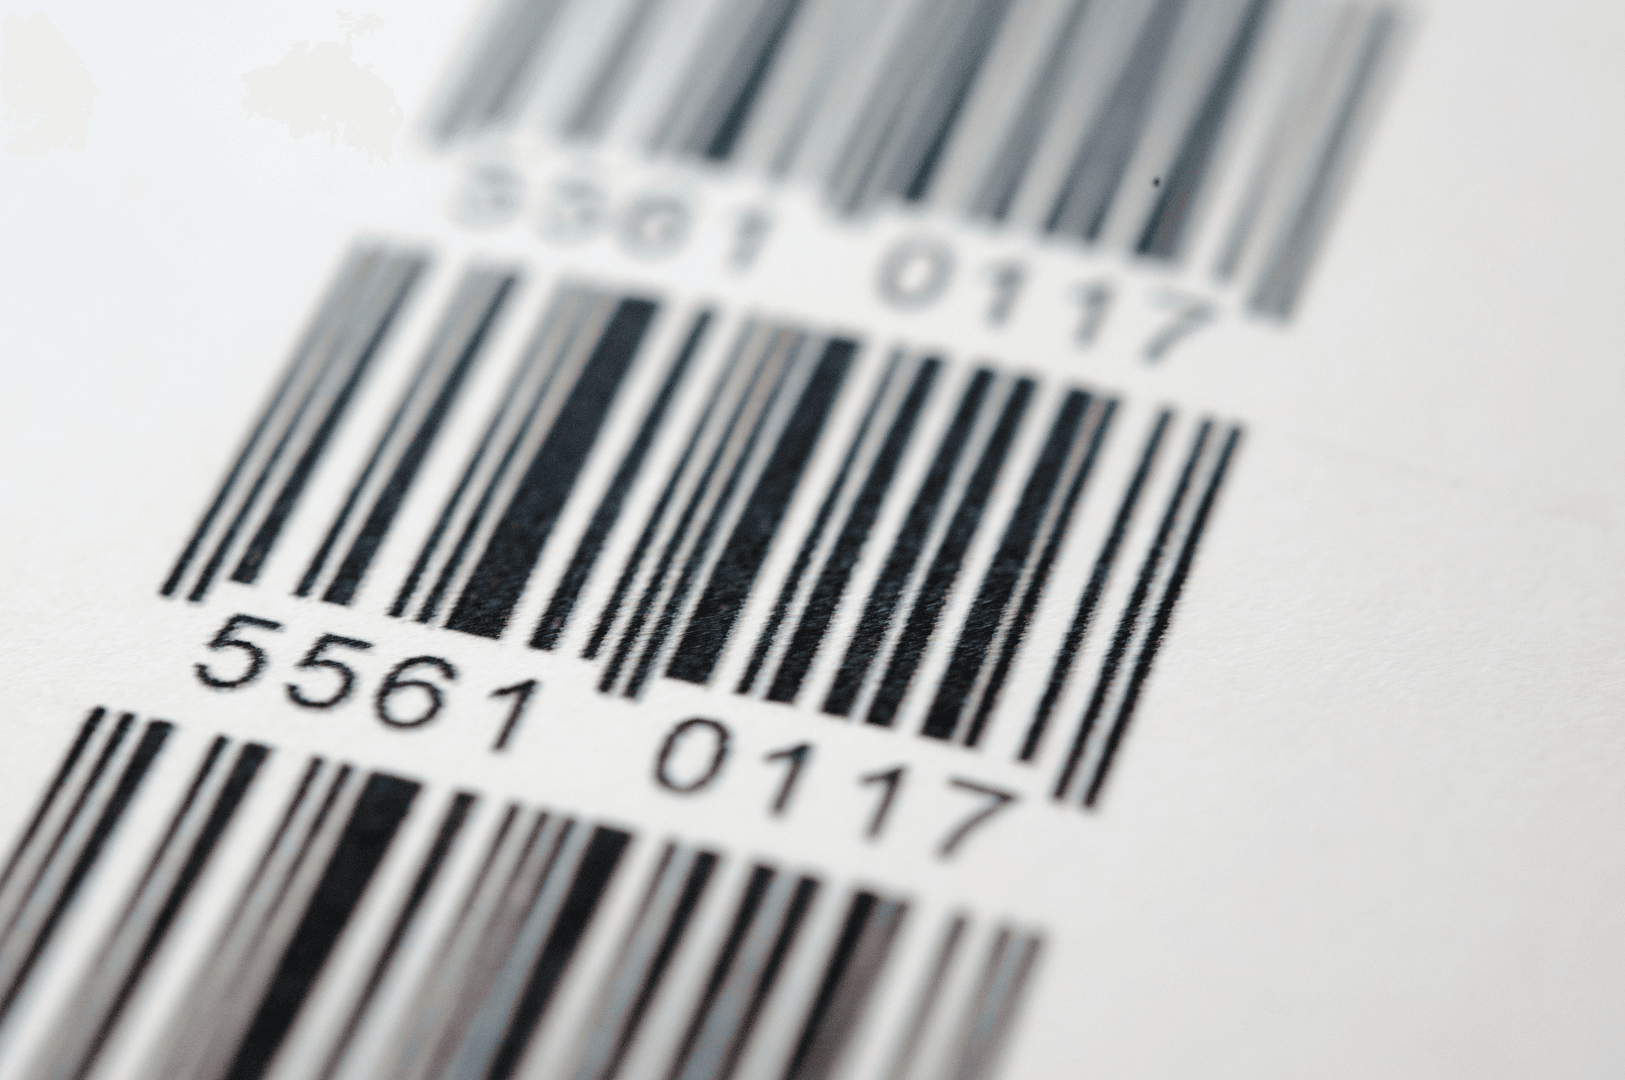
É o padrão de barras verticais que guarda uma sequência curta de números ou letras. É o mais difundido, lido por praticamente qualquer leitor, e serve bem para identificar produto e embalagem. Guarda pouco dado e ocupa uma área relativamente grande. Em embalagem de consumo, a numeração segue padrões como o GS1, que identifica o produto de forma única na cadeia.
O que é o DataMatrix?
É um código bidimensional, formado por uma matriz de pontos, que guarda muito dado em área muito pequena. Por isso é comum em peças e componentes, inclusive marcados diretamente na superfície. Tem correção de erro, o que permite a leitura mesmo com parte do código danificada. O padrão usual usa correção do tipo Reed-Solomon, e a marcação direta na superfície da peça, feita por laser, micropercussão ou jato de tinta, é uma das razões do seu uso em peças metálicas e plásticas. O termo tem verbete no glossário: DataMatrix.
O que é o QR Code?
Outro código bidimensional, que guarda mais dados em formato maior, com correção de erro. É comum em etiquetas e embalagens e pode conter uma sequência longa, como um endereço ou um conjunto de campos. O QR Code permite escolher o nível de correção de erro, entre quatro, trocando capacidade de dados por robustez.
O que é OCR?
Reconhecimento óptico de caracteres: a câmera lê o texto impresso como uma pessoa leria. É indicado para lote, validade e data de fabricação impressos por jato de tinta ou laser, quando não há código. Depende mais da qualidade da impressão e da imagem que os códigos, porque não tem correção de erro. Os casos difíceis são a fonte pontilhada do jato de tinta, o texto que varia de posição e o fundo com padrão. O OCR por aprendizado de máquina lida melhor com essa variação do que o OCR por modelo fixo de fonte, mas continua dependendo de uma boa imagem. O termo está no glossário, em OCR.
Qual a tabela de comparação?
| Leitura | Guarda | Melhor para | Cuidado |
|---|---|---|---|
| Código de barras | Pouco dado | Identificação de produto e embalagem | Ocupa área maior e perde com impressão manchada |
| DataMatrix | Muito dado em área pequena | Peças e componentes | Marcação com pouco contraste |
| QR Code | Mais dado, formato maior | Etiquetas e embalagens | Baixa resolução de impressão |
| OCR | Texto comum | Lote e validade sem código | Mais sensível a falha de impressão e reflexo |
Como escolher?
Se o produto pode carregar um código e a marcação é viável, o código vence: é mais robusto. Se a área é pequena, o DataMatrix. Se há muito dado, o QR Code. Se só existe texto, o OCR. Quando a identificação precisa funcionar sem nenhuma marcação, a opção é reconhecer a peça pela imagem, tratada em identificação de peças por imagem.
Como a qualidade do código é medida?
A qualidade de impressão de um código pode ser graduada por norma: as séries ISO/IEC 15416, para código linear, e ISO/IEC 15415, para bidimensionais, dão uma nota de A a F, e a ISO/IEC TR 29158 trata da marcação direta na peça. Um verificador mede e dá a nota; um leitor só decodifica. Código com nota baixa ainda lê num dia bom e falha no pior, e por isso acompanhar a nota é um aviso antecipado de que a impressora ou o marcador precisa de manutenção, antes de o produto sair com o código ilegível.
Como a câmera e a iluminação são posicionadas para ler?
A leitura depende da imagem, e a imagem depende da luz. Códigos impressos em papel com tinta escura costumam ler bem com iluminação difusa e uniforme. Marcações diretas em metal, feitas por laser ou micropercussão, pedem uma técnica de luz específica, como a iluminação rasante, porque o contraste nasce do relevo e não da cor. Superfícies brilhantes ou embalagens plásticas pedem luz difusa ou polarizada para evitar o reflexo. A câmera é posicionada com o plano de leitura o mais perpendicular possível ao código, e o disparo é sincronizado com a passagem do produto, em geral por um sensor, com tempo de exposição curto o bastante para congelar o movimento. Esses parâmetros são definidos no levantamento e confirmados com o produto real, e não com uma amostra limpa de bancada.
O que o sistema faz quando a leitura falha?
A falha de leitura é um evento previsto no projeto, e não uma exceção. Existem três comportamentos possíveis, escolhidos conforme o risco do produto. O sistema pode rejeitar o item, quando o código ilegível significa que ele não pode seguir adiante. Pode desviá-lo para uma conferência manual, quando o custo da rejeição é alto. Ou pode registrar a falha e deixar passar, quando o objetivo é medir a taxa de leitura. Em todos os casos, o registro da falha, com imagem e horário, é a evidência que permite descobrir se a causa está na impressora, na iluminação ou no material, e a taxa de falha por turno e por lote funciona como indicador de manutenção da marcação.
O que fazer com a leitura?
Ler é metade do trabalho; a outra metade é conferir e registrar. O sistema compara o código ou o texto lido com o valor esperado da ordem de produção, rejeita ou sinaliza o que não confere e grava lote, posto e horário. É essa gravação que sustenta a rastreabilidade e que alimenta o ERP e o MES, como descreve MES, ERP e SCADA: diferenças e como se integram. A mesma câmera pode ainda inspecionar o produto, como em inspeção por visão computacional, e a taxa de leitura se mede com o método de como validar um sistema de visão computacional.
Como a leitura sustenta a rastreabilidade industrial?
Rastreabilidade industrial é saber qual item passou pelo processo, em que momento e com qual resultado, e poder reconstituir esse caminho depois. A câmera ajuda de duas formas: identifica o item (lê o código, o rótulo ou reconhece a peça) e registra o resultado da verificação, vinculado a essa identidade. O nível de detalhe é uma decisão de risco:
| Nível | O que identifica | Quando se usa |
|---|---|---|
| Por lote | Um conjunto produzido nas mesmas condições | Alimentos, bebidas, embalagens, químicos |
| Por unidade | Cada peça, com número de série ou código único | Componentes técnicos, peças críticas, eletrônicos |
| Por processo | O caminho do item entre as etapas | Montagens com várias estações e registros de teste |
Quanto mais fino o nível, maior o custo de marcação e de leitura, e por isso a decisão parte de uma pergunta: o que acontece se for preciso recolher um lote, e quão rápido o recolhimento precisa ser.
Na embalagem, a conferência automática de produtos verifica a cada unidade que o rótulo, a data, o lote e o fechamento batem com a ordem em produção; o erro de rótulo chega ao cliente com o produto, e a conferência na saída da rotuladora é a última chance de interceptá-lo. Quando a câmera conta e identifica na mesma passagem, o sistema grava quantas unidades de cada lote passaram (veja contagem automática de peças), e quando a inspeção acontece no mesmo ponto, o resultado de aprovado ou reprovado, com imagem e motivo, fica no registro daquele item. A peça sem código nenhum só pode ser identificada pela própria imagem, o que exige referências visualmente distintas; veja identificação de peças por imagem. O que o registro precisa ter para valer em auditoria está em monitoramento de câmara fria: alerta a tempo e registro auditável.
A rastreabilidade por câmera falha em três lugares além da impressão: na ruptura da cadeia (o item identificado na etapa 1 e perdido na etapa 3 quebra o caminho, e ela só é tão boa quanto o elo mais fraco), na peça sem marca e na integração ausente, já que a leitura que não chega ao sistema de registro não rastreia nada.
O que prejudica qualquer leitura?
Impressão fraca ou manchada, falta de contraste com a superfície, reflexo e movimento do produto durante a captura. Boa parte das falhas de leitura vem da impressão, e não da câmera. Medir a taxa de leitura com o produto real, na velocidade da linha, é o que mostra se a leitura é confiável, e a falha de leitura pode apontar o problema na impressora antes de o produto sair.
Perguntas frequentes
Como ler código DataMatrix, QR Code e texto de lote na linha?
Uma câmera fixa, com iluminação adequada, captura o código ou o texto no momento em que o produto passa. O software decodifica o código ou lê o texto por OCR, compara com o valor esperado da ordem de produção e registra o resultado. Se a leitura falha ou não confere, o sistema sinaliza ou aciona a rejeição.
OCR ou código de barras: qual é mais confiável?
O código, quando existe e está bem impresso, é mais confiável, porque tem correção de erro e formato padronizado. O OCR é indicado quando só há texto, como lote e validade impressos por jato de tinta ou laser. A leitura de texto é mais sensível a falhas de impressão e a reflexos, e a taxa de leitura deve ser medida em teste.
Qual a diferença entre DataMatrix e QR Code?
Os dois são códigos bidimensionais com correção de erro. O DataMatrix cabe em áreas muito pequenas e é comum em peças e componentes; o QR Code guarda mais dados em formato maior e é comum em etiquetas e embalagens. A escolha depende do espaço disponível, da quantidade de dados e do que o cliente ou a cadeia exige.
A leitura funciona com o produto em movimento?
Sim, no ritmo da linha, desde que a câmera, a iluminação e o tempo de exposição sejam dimensionados para a velocidade do produto. Quanto mais rápida a linha, mais critério exige a escolha do equipamento, e por isso a taxa de leitura é medida com o produto, na velocidade real.
O que é rastreabilidade industrial?
É o registro do caminho de um item pelo processo: onde foi produzido, quando, com qual lote de matéria-prima e com qual resultado de inspeção. Permite localizar a origem de um defeito e restringir um recolhimento aos lotes afetados.
Qual a diferença entre rastreabilidade por lote e por unidade?
Por lote, o registro identifica o conjunto produzido nas mesmas condições. Por unidade, cada peça tem identidade própria. A escolha depende do risco do produto e do custo de marcação e de leitura.