Visão computacional por segmento: onde cada indústria começa
A tecnologia de visão computacional é a mesma, mas o primeiro ponto de aplicação muda com o setor. Este guia mostra, segmento a segmento, o que costuma ser inspecionado, contado ou lido, e onde a câmera não é a ferramenta certa.
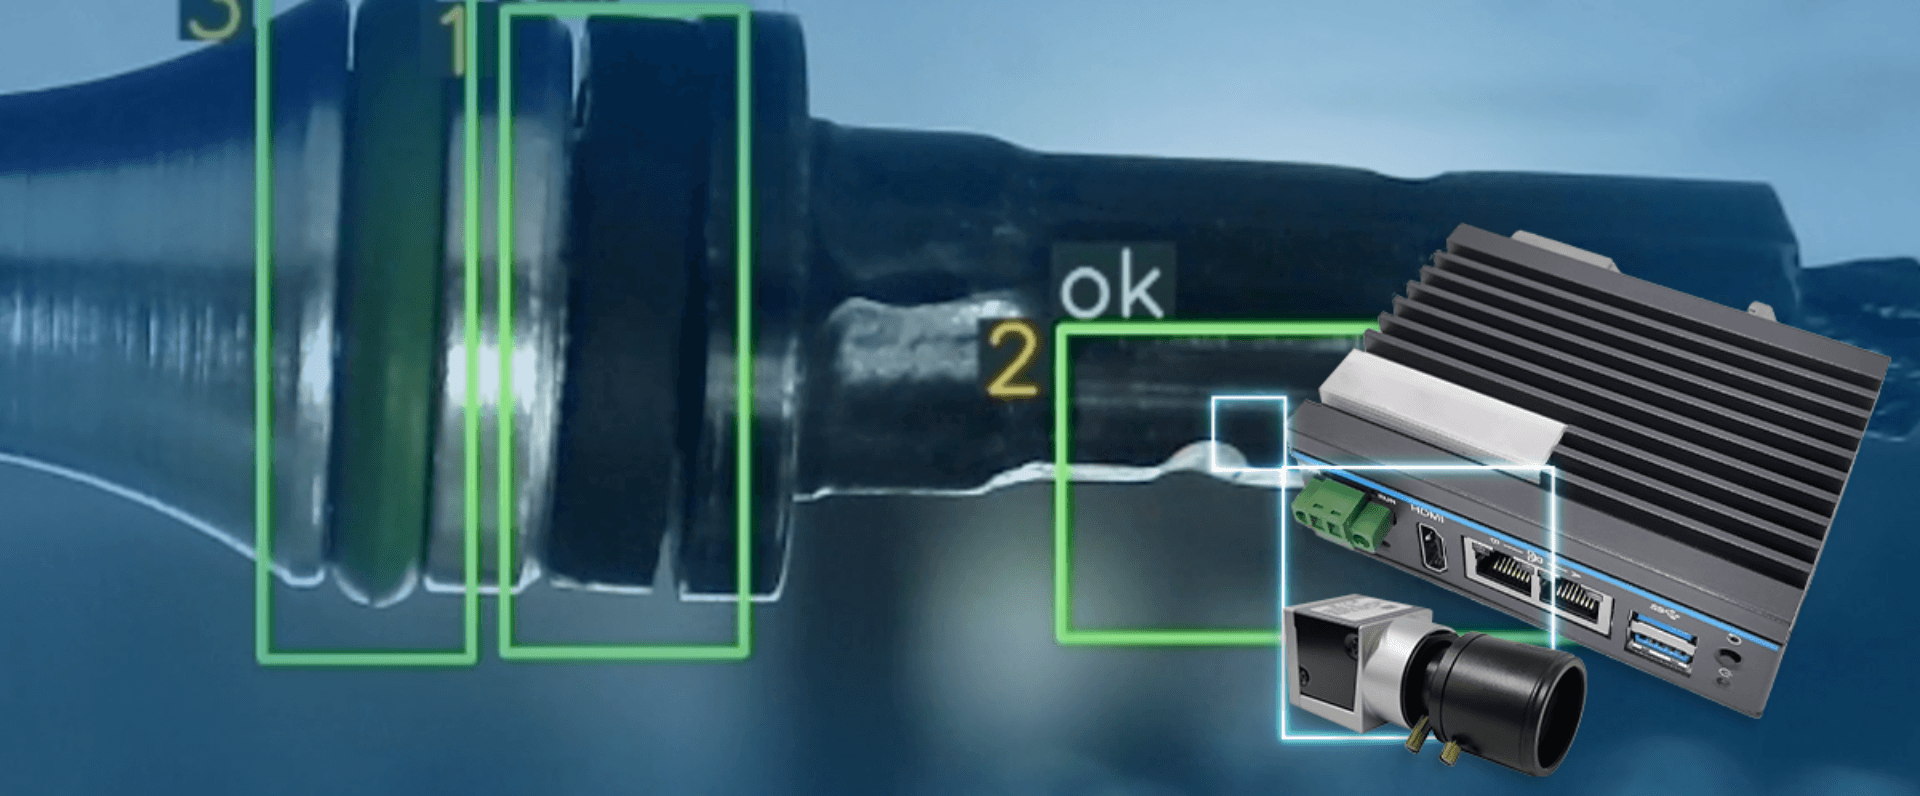
A visão computacional industrial usa a mesma base técnica em qualquer setor, mas o ponto em que ela se paga é diferente em cada um. Em bebidas, é a conferência de cada unidade no ritmo da enchedora. Na injeção de plásticos, é a peça na saída do molde. Na madeira, é a classificação da matéria-prima que varia. Conhecer o ponto de partida do seu segmento encurta o caminho até a primeira aplicação.
Visão computacional para a indústria de alimentos
O foco costuma ser a embalagem e o lote: leitura de código e OCR de lote e validade, conferência de rótulo e de fechamento, e inspeção de defeitos aparentes no produto ou na embalagem. A rastreabilidade de lote para auditoria sanitária é o fio condutor, tema de OCR, código de barras, DataMatrix e QR Code na indústria. O detalhe do setor está em indústria de alimentos.
Visão computacional para bebidas
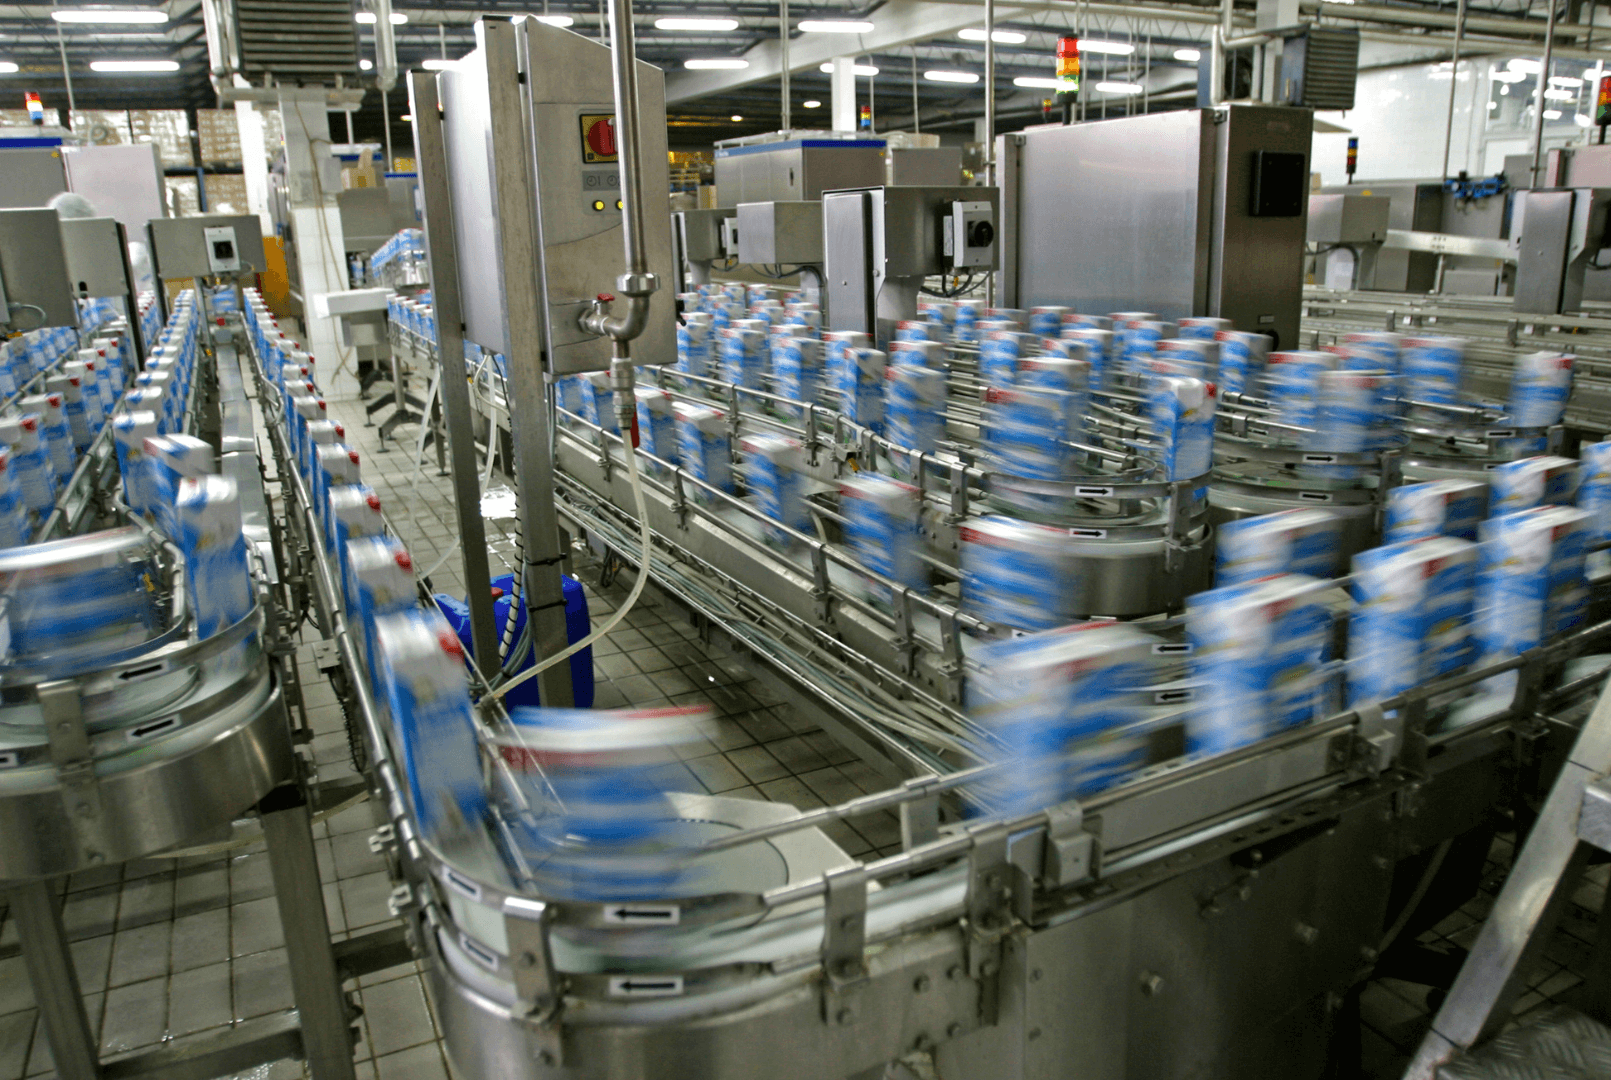
Linhas rápidas, com troca frequente de formato, dependem de uma sequência de conferências: nível, tampa, rótulo, data e contagem. A câmera confere cada unidade no ritmo da linha, no lugar da amostragem manual. O ponto de atenção é a velocidade: o tempo de exposição e o sincronismo definem se a imagem sai nítida. Veja bebidas.
Frigoríficos
A linha de abate exige contagem e inspeção em ritmo alto, na pendura, na carcaça e na higienização, com registro para auditoria e para a habilitação de exportação. O ambiente úmido e frio impõe requisitos próprios à câmera e à iluminação. A cadeia de frio pede outro tipo de monitoramento, descrito em Monitoramento de câmara fria: alerta a tempo e registro auditável. Veja frigoríficos.
Plásticos e injeção
Na saída da injetora, a câmera inspeciona e conta as peças: rebarba, falha de enchimento, peça incompleta, cor fora do padrão. A contagem de peças plásticas por visão resolve a variedade de formas que o sensor fotoelétrico não distingue. O refugo se concentra por molde, e o registro por cavidade ajuda a achar a origem. Os métodos de contagem estão em contagem automática de peças: câmera, sensor ou balança?. Veja plásticos e injeção.
Metalmecânica
A conferência dimensional e a verificação de presença de furos, roscas e componentes são os usos típicos, junto com a inspeção de superfície. Peças metálicas brilhantes pedem iluminação cuidadosa, porque o reflexo é o principal inimigo da imagem, razão pela qual a especificação começa pela luz, como explica Inspeção por visão computacional: o mesmo critério em toda peça. Medição de precisão de tolerância muito estreita pode exigir instrumentos dedicados, e o levantamento deve dizer isso. Veja metalmecânica.
Madeira e móveis
A matéria-prima varia de peça para peça, e o rendimento depende da classificação. A câmera classifica a madeira na esteira por aparência, e o critério precisa tolerar a variação natural que regras rígidas de imagem não acomodam. Veja madeira.
Embalagens
O erro de rótulo, de data ou de fechamento chega ao cliente com o produto. A câmera confere rótulo, data e fechamento depois da rotulagem e lê o lote por código ou OCR. O formato dos códigos e a escolha entre eles estão em OCR, código de barras, DataMatrix e QR Code na indústria. Veja embalagens.
Agroindústria
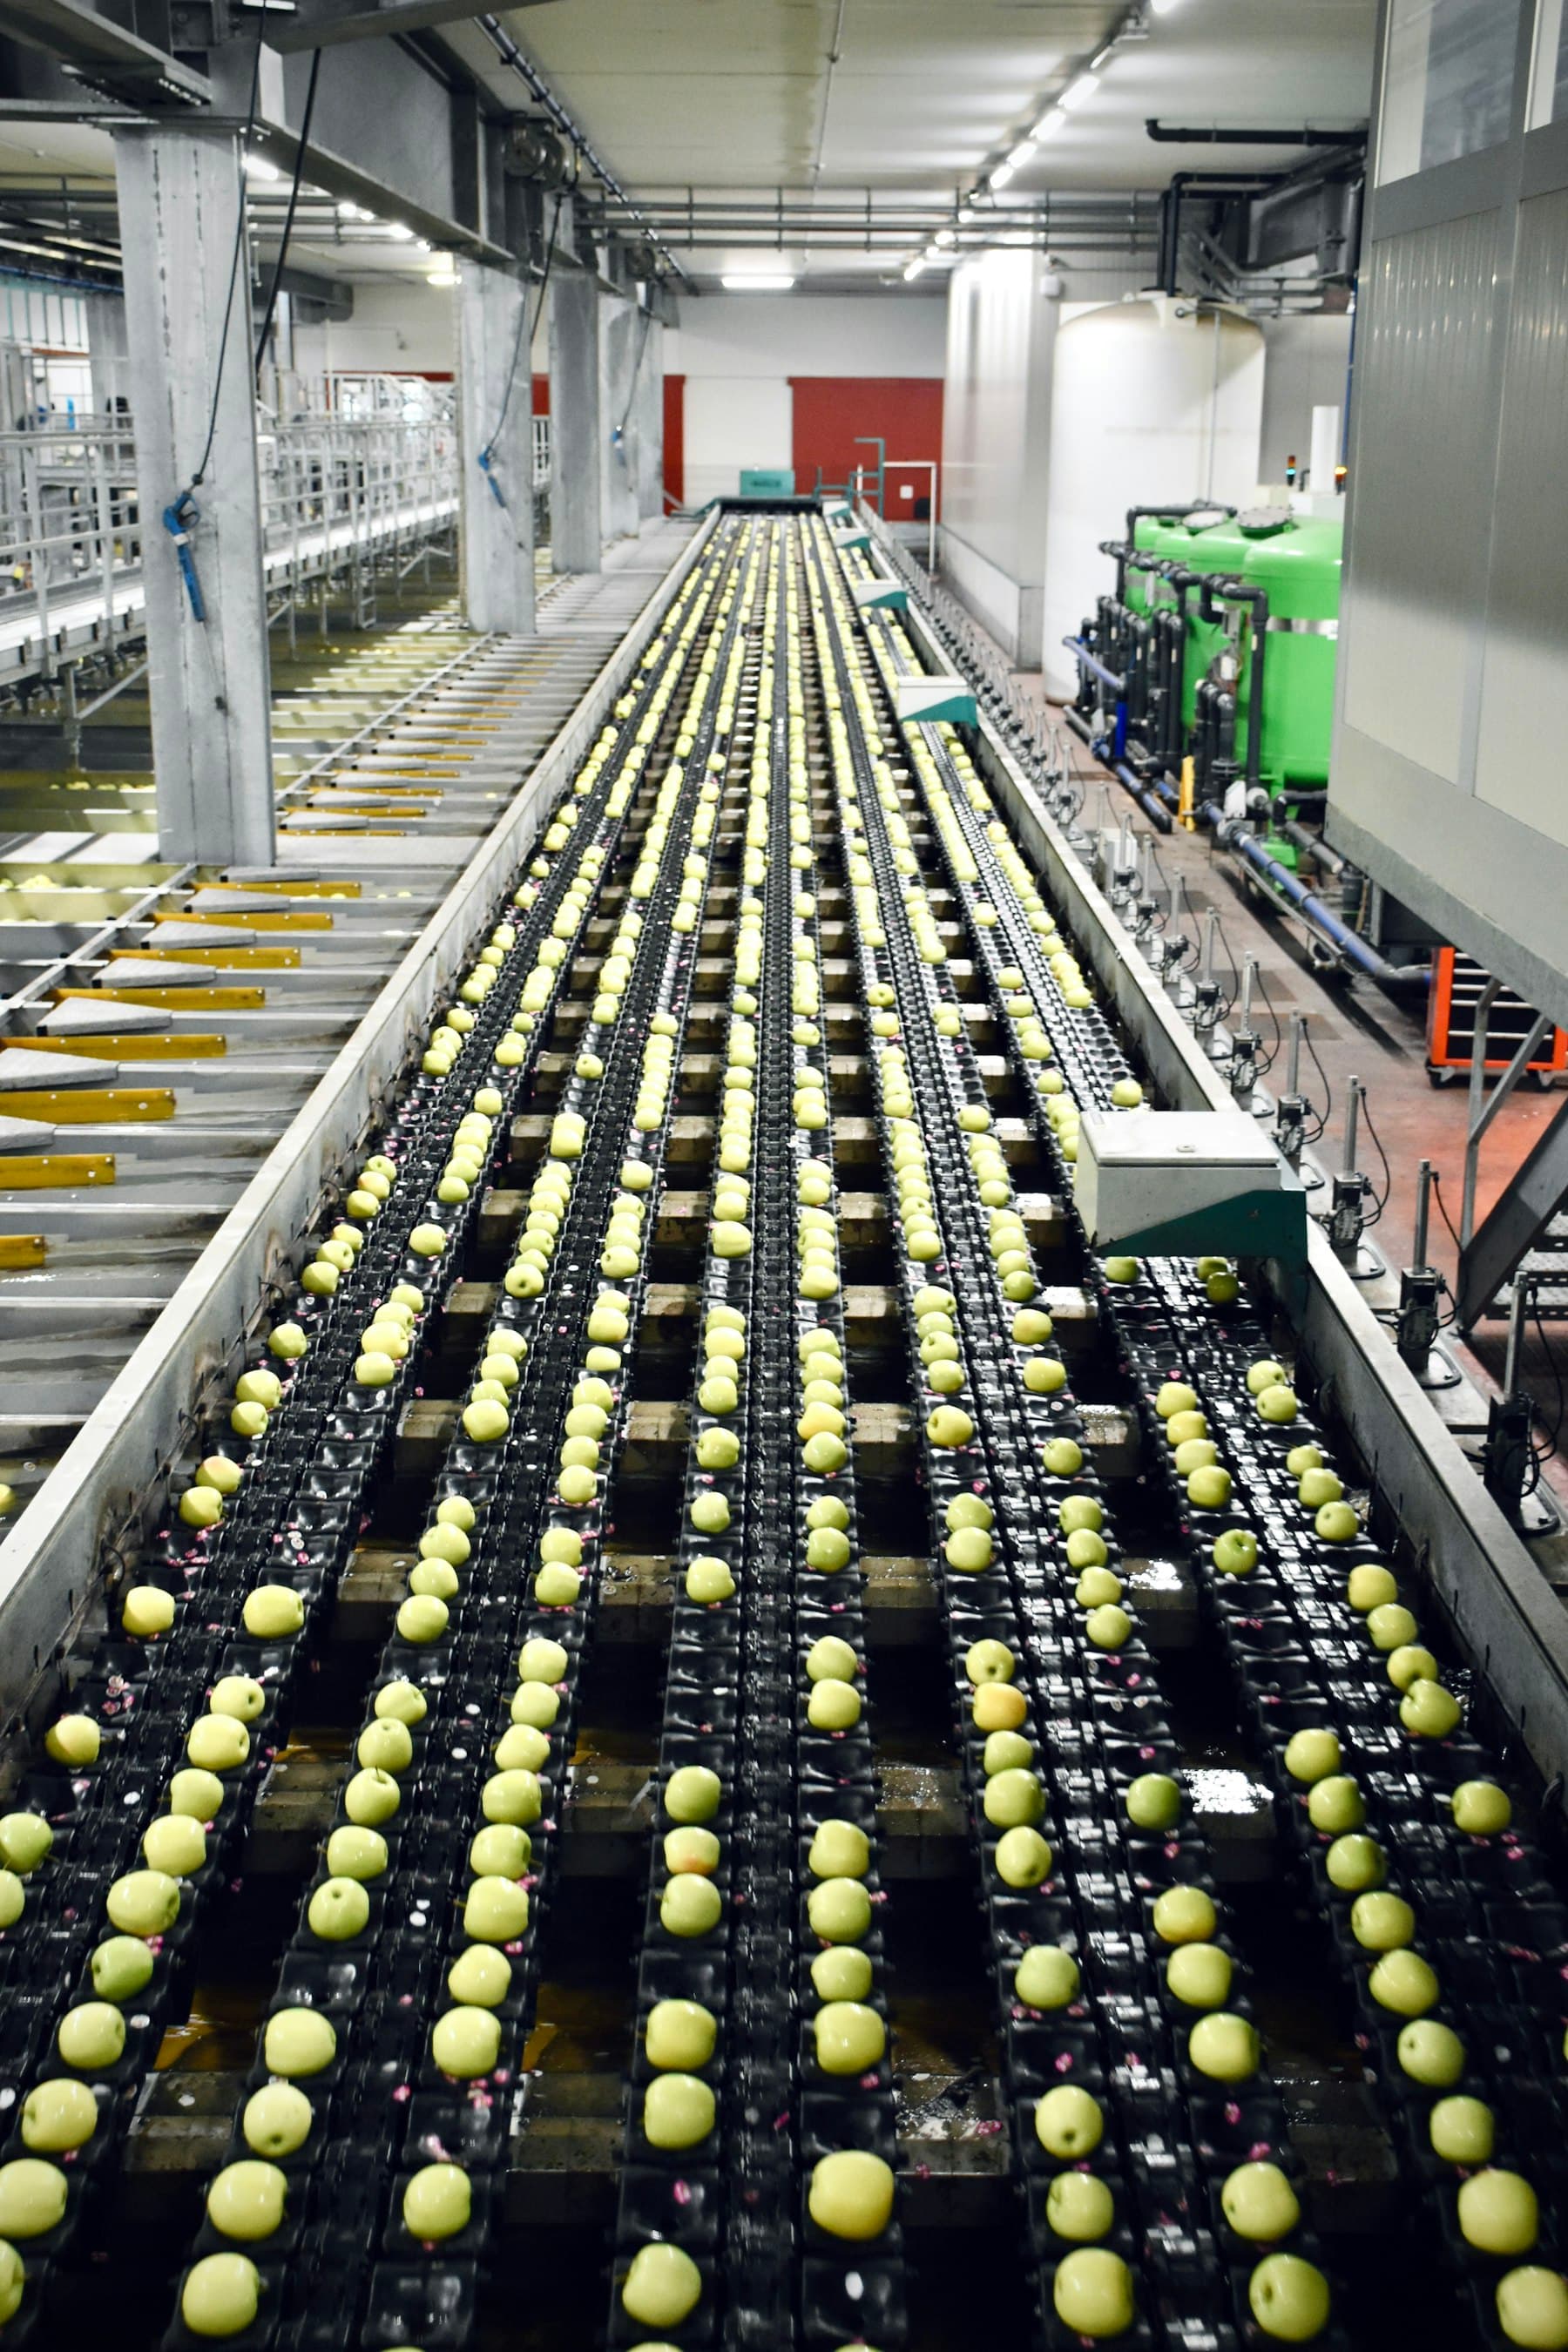
A agroindústria processa o que a propriedade produz e muitas vezes opera onde a conectividade é limitada, o que pede um sistema que processe a imagem localmente. A visão aparece onde há esteira ou linha de beneficiamento, na contagem e conferência de itens e caixas e na classificação do produto. Veja agroindústria.
O que muda na especificação de um segmento para o outro?
Quatro variáveis separam um projeto do outro, e todas saem do levantamento na linha. A velocidade determina o tempo de exposição, o tipo de câmera e a necessidade de sincronismo com o encoder da esteira. O material determina a iluminação: superfície brilhante, translúcida, escura ou úmida exige uma técnica de luz diferente. O ambiente determina a proteção, com requisitos de vedação e limpeza em áreas de lavação, câmaras frias e locais com poeira. E a variabilidade do produto determina o método: onde a peça é sempre igual, regras de imagem resolvem; onde ela varia naturalmente, como na madeira e no produto in natura, o critério precisa ser aprendido a partir de exemplos reais classificados pela própria equipe de qualidade.
Como decidir por onde começar em qualquer segmento?
Pelo defeito ou pela conferência que mais custa e que hoje depende da atenção de uma pessoa em cada turno. A régua é a mesma: critério escrito, amostra real, validação de falso positivo e falso negativo, e só então a instalação, método em como validar um sistema de visão computacional. O primeiro ponto deve ser escolhido pelo defeito mais caro, mas também pelo mais mensurável: com uma linha de base de refugo ou de reclamação já registrada, o resultado da câmera pode ser comparado com um número que existia antes dela. A conta de retorno está em visão computacional na indústria: em quanto tempo se paga.
Perguntas frequentes
A visão computacional serve a qualquer indústria?
Serve onde há uma decisão visual repetitiva e um critério que pode ser escrito: aprovar, contar, ler, verificar. Não serve bem quando o defeito é invisível por fora, quando o critério depende de julgamento que nem os inspetores concordam ou quando a peça não pode ser iluminada de forma controlada.
Qual segmento mais se beneficia da inspeção por câmera?
Os que têm alto volume, ritmo rápido e custo alto de defeito que chega ao cliente, como bebidas, embalagens e injeção de plásticos. A resposta para a sua planta depende do custo do defeito e do volume da linha, e sai do levantamento.
A visão computacional funciona em ambiente úmido, frio ou com poeira?
Funciona com a proteção adequada da câmera e da iluminação, que são especificadas para o ambiente. Frigoríficos, áreas de lavação e silos impõem requisitos de vedação e de limpeza que entram no projeto desde o início.
Qual a diferença entre contagem de peças por visão e por sensor?
O sensor fotoelétrico conta passagens e funciona bem com peças uniformes e espaçadas. A câmera distingue tipos, conta peças sobrepostas ou em posições variadas e pode verificar a qualidade na mesma passagem.