Manutenção preditiva em frigorífico: a sala de máquinas
No frigorífico, a falha de um compressor não para uma linha: tira o frio da planta. Quais equipamentos da sala de máquinas monitorar primeiro, quais falhas avisam com dias de antecedência e por que a reserva instalada muda a decisão.
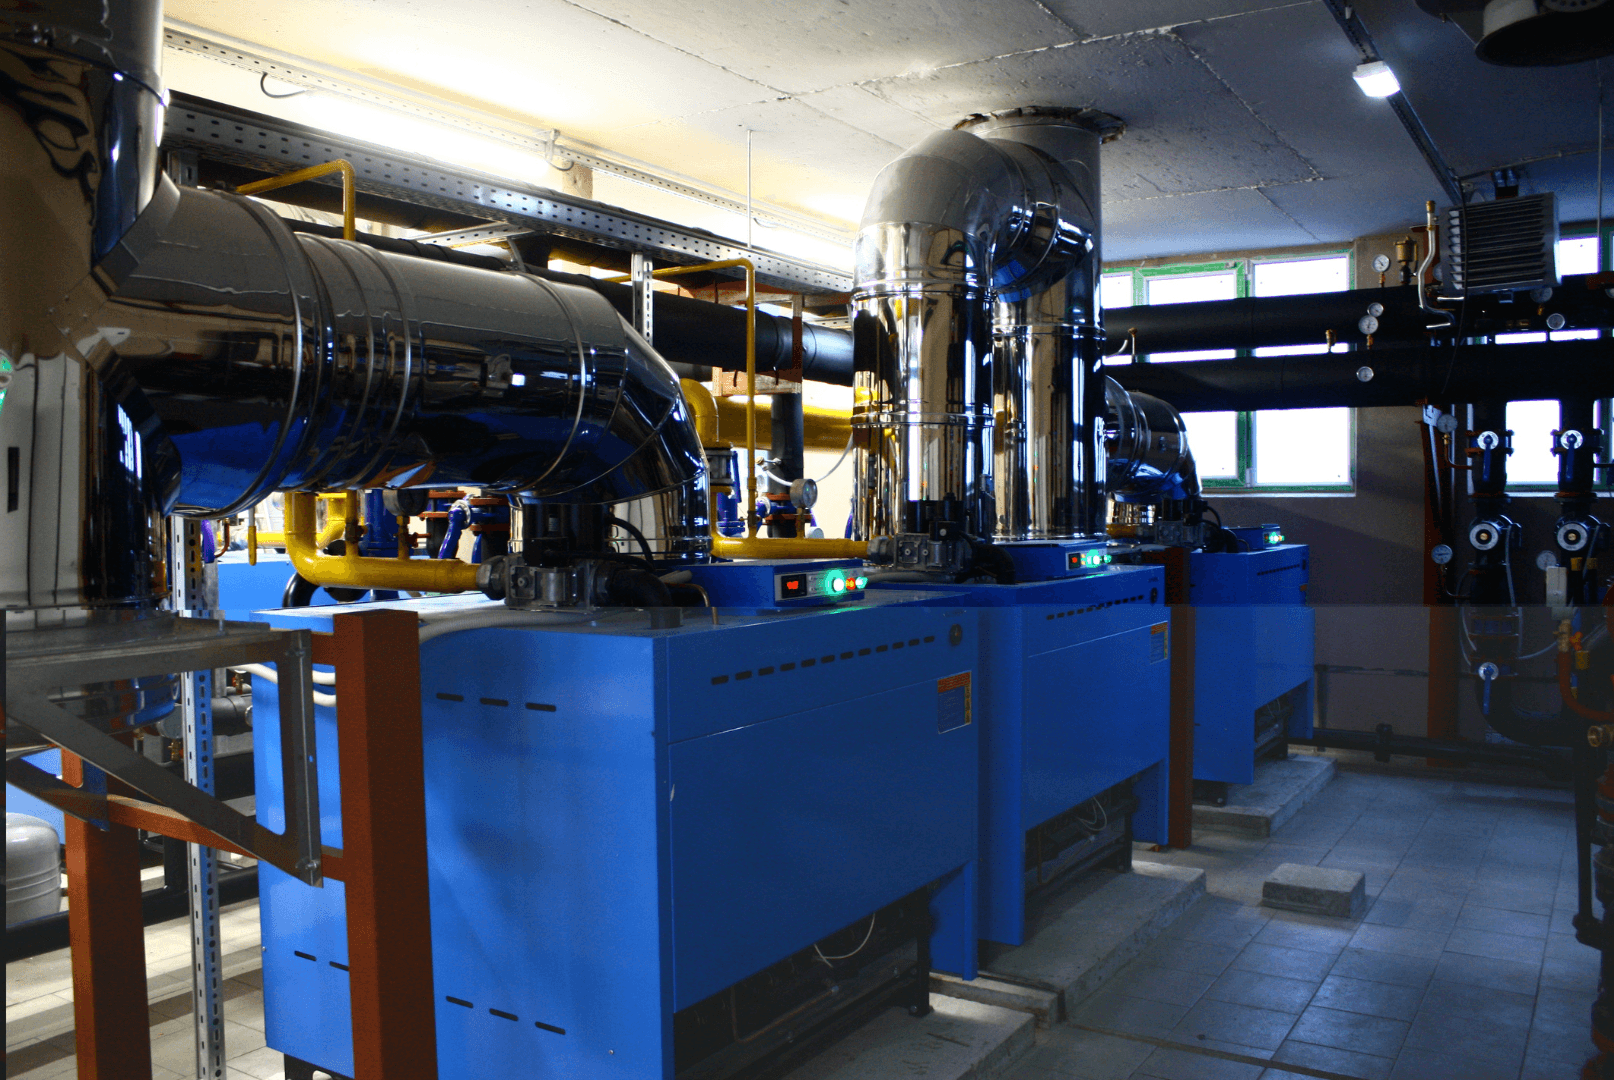
Num frigorífico, a sala de máquinas não é uma utilidade entre outras. É o sistema do qual todo o resto depende: o túnel de congelamento, as câmaras de estocagem, a expedição e a sala de cortes, que precisa de temperatura controlada para operar. Quando um compressor sem reserva para, o frio não falta numa linha, falta na planta. E o custo não termina na produção interrompida: o produto que já está estocado entra em risco a partir do momento em que a câmara começa a esquentar.
Por que a refrigeração pesa mais no frigorífico
O peso da refrigeração aparece na conta de energia antes de aparecer em qualquer relatório de manutenção. Num caso medido de abatedouro de frango no Paraná, a refrigeração respondia por cerca de 81% do consumo elétrico da planta. É o sistema mais carregado, o que mais trabalha em regime contínuo e o que menos admite parada.
A parada também tem uma característica própria no setor: ela se propaga. A literatura de confiabilidade classifica o frigorífico entre os setores de alta vulnerabilidade a falha em cascata, porque um único equipamento sustenta uma cadeia inteira. O compressor que para eleva a temperatura da câmara, a câmara fora da faixa põe o lote em risco, e o desvio de temperatura sem registro vira não conformidade. A exigência de registro e o que a fiscalização sanitária pede estão em monitoramento de temperatura em câmara fria. Aqui o assunto é o passo anterior: evitar que o equipamento que produz o frio pare sem aviso. O setor tem uma página própria, em soluções para frigoríficos, e o termo está resumido no glossário, em cadeia de frio.
Os equipamentos que merecem sensor primeiro
A sala de máquinas de amônia concentra poucos equipamentos, e quase todos são rotativos em regime contínuo, que é exatamente o perfil que o monitoramento de condição atende melhor.
Compressores. O centro do sistema. Motor e compressor têm mancais e rolamentos cuja degradação aparece primeiro na vibração, e o compressor ainda perde eficiência por desgaste interno, o que aparece na corrente e na temperatura de descarga.
Bombas de recirculação de amônia. Em sistemas com recirculação por bomba, elas alimentam os evaporadores. A cavitação, causada por pressão de sucção insuficiente, é o modo de falha característico, e evolui rápido.
Ventiladores de condensadores e de evaporadores. Os do condensador evaporativo rejeitam o calor do sistema, e os dos evaporadores de túnel e câmara distribuem o frio. Acúmulo de sujeira e desgaste desbalanceiam o rotor, e o desbalanceamento aparece na vibração radial. O que cada falha mecânica deixa na medição está em monitoramento de vibração em motores: o que cada falha revela.
Bombas de água do condensador e motores dos transportadores de túnel. Menos críticos individualmente, mas sem eles o condensador perde capacidade ou o túnel perde fluxo de produto.
Quanto tempo cada falha avisa
A antecedência entre o primeiro sinal mensurável e a falha varia por modo de falha, e é ela que decide se uma rota mensal de coleta basta ou se o ativo precisa de monitoramento contínuo:
| equipamento | modo de falha | sinal mensurável | antecedência típica |
|---|---|---|---|
| Motor do compressor | falha de rolamento | vibração e temperatura | semanas a meses |
| Motor do compressor | falha de enrolamento ou estator | corrente e temperatura | dias a semanas |
| Compressor | perda de eficiência, desgaste interno | pressão, corrente, temperatura de descarga | semanas |
| Bomba de amônia | cavitação | vibração de banda larga, pressão | dias a semanas |
| Ventilador | desbalanceamento de rotor | vibração radial | semanas a meses |
| Sistema de refrigeração | alta pressão de condensação | pressão de descarga, corrente do compressor | dias a semanas |
Metade dos modos da tabela evolui em dias a semanas. Numa rota mensal de coleta, eles podem começar logo depois de uma passagem e terminar em parada antes da seguinte. A comparação completa entre sensor fixo e rota, com o critério de decisão ativo por ativo, está em monitoramento online ou rota de coleta. O motivo estatístico de a rota mensal não alcançar essas falhas está em manutenção preditiva, preventiva e corretiva: quando usar.
A alta pressão de condensação merece uma nota. Ela nasce de incrustação no condensador, ar incondensável no sistema ou ventilador com rendimento reduzido, e o sinal dela está na pressão de descarga e na corrente do compressor. Quando a sala já mede essas duas grandezas, o que falta não é o dado: é a tendência acompanhada e o alerta antes de o compressor desarmar por alta pressão.
O que a degradação do compressor mostra além da vibração
A vibração avisa do desgaste mecânico, mas o compressor também se degrada de formas que passam por outras grandezas. A perda de eficiência por desgaste interno ou por válvulas com vazamento faz o compressor consumir mais energia para entregar a mesma capacidade de frio, o que aparece como aumento da corrente em relação ao regime de carga. A temperatura de descarga acima do comportamento habitual aponta atrito, lubrificação deficiente ou relação de compressão fora do projeto. A combinação de sinais é mais útil que cada um isolado: vibração em alta com corrente estável sugere problema mecânico localizado, enquanto corrente em alta com vibração estável sugere perda de rendimento do processo. Por isso o desenho de monitoramento para a sala de máquinas cruza vibração, temperatura e corrente no mesmo ativo.
A reserva instalada muda a decisão
Salas de máquinas costumam ter redundância: mais compressores do que a carga mínima exige, bombas em paralelo. Isso muda a conta de cada equipamento. O compressor com reserva que assume a carga sem perda de frio pode ficar num regime de acompanhamento mais leve. O compressor que opera sem reserva no pico ou no período de maior carga térmica é o candidato ao monitoramento contínuo, porque a falha dele tira frio da planta.
A pergunta a fazer para cada equipamento é a mesma: se ele parar agora, sem aviso, o frio da planta cai? Onde a resposta é sim, a antecedência do alerta vale mais do que em qualquer outro ponto da fábrica. E a antecedência tem um ganho a mais no frigorífico: ela permite programar a intervenção para a janela de menor carga térmica, com a reserva assumindo, em vez de fazer o reparo com a câmara esquentando.
Como o alerta deve funcionar na rotina da sala de máquinas
A sala de máquinas costuma ter poucas pessoas por turno, e o operador acumula a vigilância dos equipamentos com outras tarefas. O alerta precisa chegar a quem pode agir, no celular ou na tela da sala, com o ativo, a grandeza fora do comportamento e a tendência. Para cada nível de alerta, a resposta deve estar escrita: observar e reavaliar no turno seguinte, programar a intervenção na janela de menor carga térmica ou acionar a reserva. A sala de máquinas de amônia também tem regras próprias de acesso e de segurança, e a instalação e a rotina de inspeção respeitam os procedimentos da planta. O ponto central é que o monitoramento não substitui o operador da sala: ele dá a esse operador um aviso antecipado, que antes só vinha com o desarme do compressor.
O ambiente que o sensor precisa aguentar
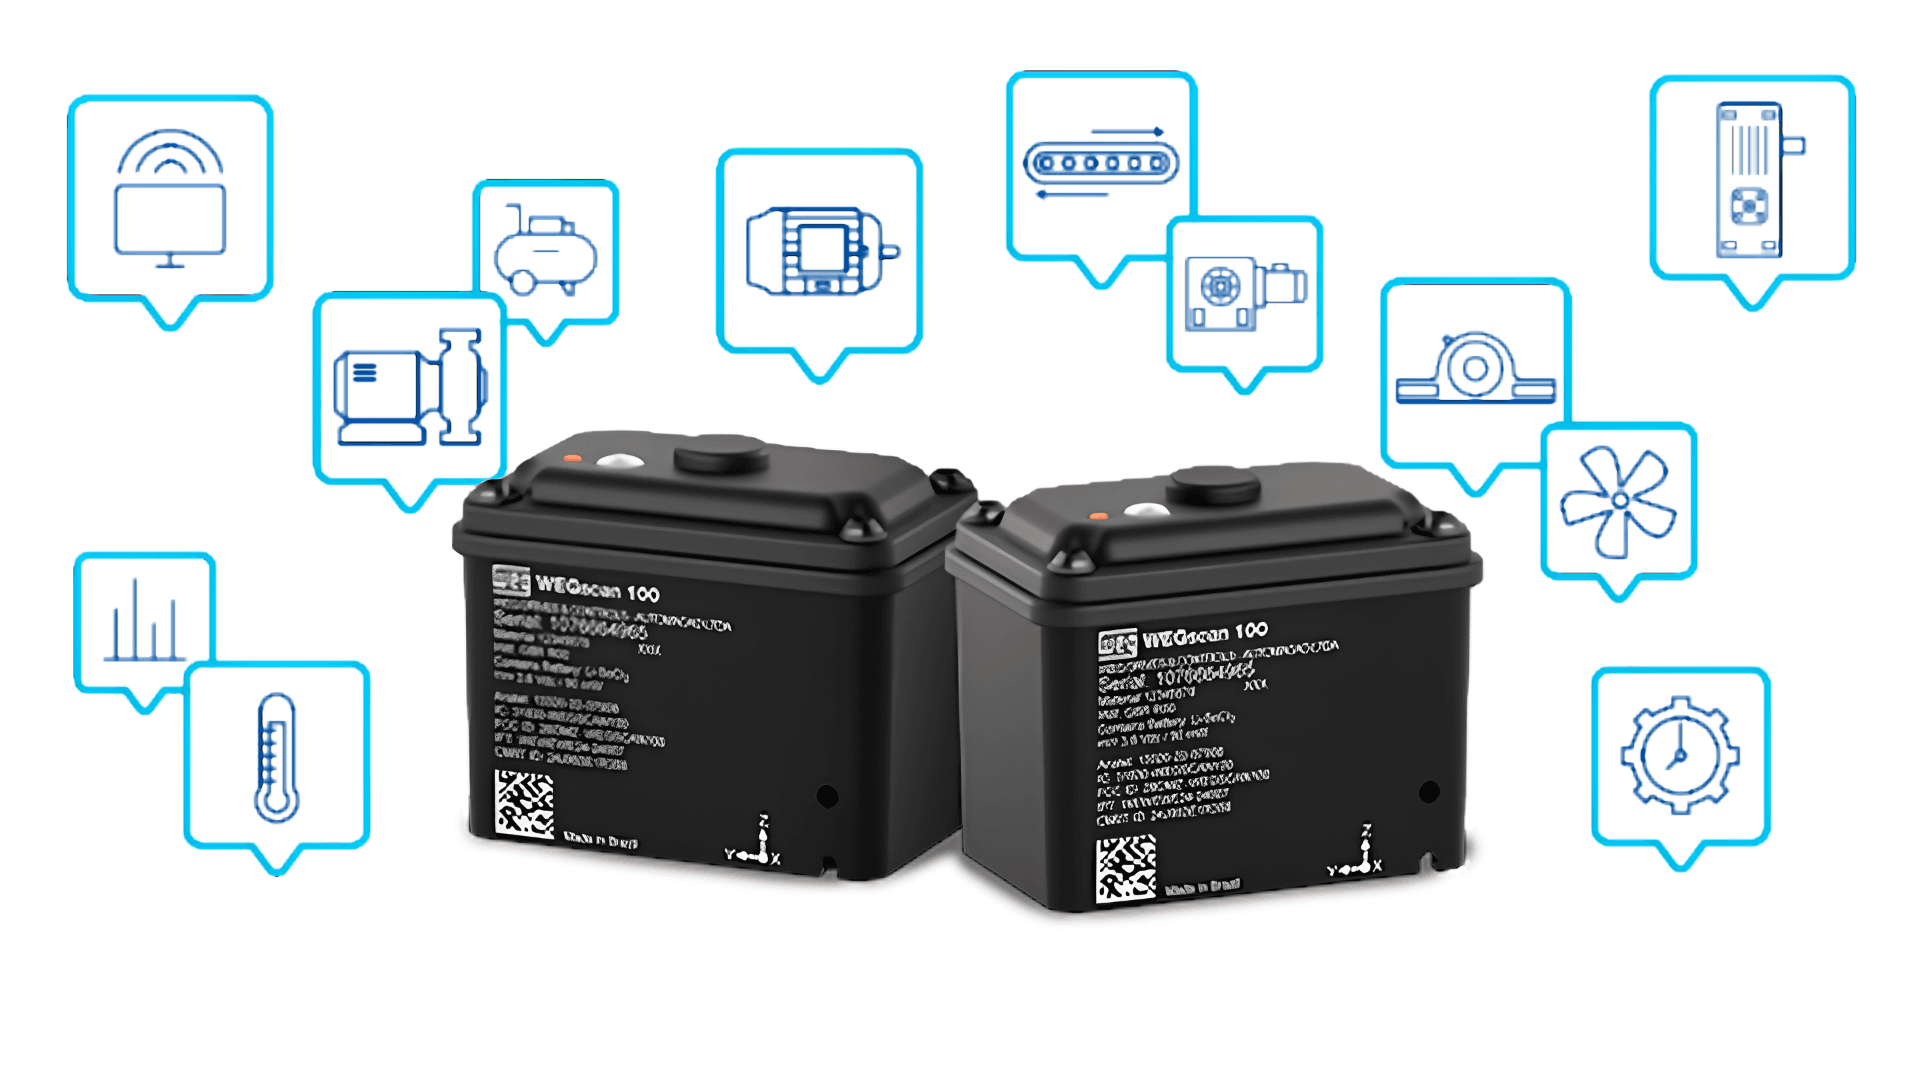
Frigorífico é ambiente severo para eletrônica: lavagem diária com pressão, umidade permanente, áreas de temperatura negativa e sala de máquinas com risco de exposição à amônia. Sensor comum não sobrevive a essa rotina. A especificação considera o ambiente de cada ponto: grau de proteção adequado para lavação e umidade, faixa de operação para temperatura negativa e comunicação sem fio onde não há rede no ponto, que é o caso da maioria dos equipamentos da sala. A fixação é externa, sem usinagem e sem parar a refrigeração. Os critérios de escolha do sensor, da faixa de frequência ao grau de proteção, estão em como escolher um sensor de vibração, a linha da WEG em WEGscan: o que é, o que mede e para que serve, e a classificação da severidade em ISO 20816-3: zonas A, B, C e D.
Do equipamento ao produto: a ligação com a câmara
A manutenção da sala de máquinas e o monitoramento das câmaras são duas metades do mesmo problema. O sensor de vibração e de corrente antecipa a falha do compressor, e o sensor de temperatura na câmara garante que, se o frio cair por qualquer motivo, o desvio seja visto a tempo e fique registrado. Onde medir a temperatura está em mapeamento térmico: onde medir a câmara fria, e o que a auditoria exige do registro, em monitoramento de câmara fria: alerta a tempo e registro auditável. O custo de uma parada que tira o frio da planta tem as parcelas abertas em quanto custa uma hora de linha parada, e a conta de retorno do monitoramento, em em quanto tempo a manutenção preditiva se paga.
A parte da câmara dessa cadeia, com sensores, alerta remoto no celular e registro histórico, está descrita em monitoramento de temperatura em câmaras frias.
Perguntas frequentes
Os sensores aguentam a lavação e a umidade do frigorífico?
Sim, desde que especificados para isso. Os sensores industriais usados em monitoramento de condição têm grau de proteção para áreas úmidas, câmaras e rotina de higienização, e a especificação de cada ponto considera o ambiente real onde ele vai ficar.
Preciso parar a refrigeração para instalar?
Não. O sensor é fixado externamente no equipamento, sem usinagem e sem interferência na garantia, com a sala de máquinas em operação.
Por onde começar numa sala com vários compressores?
Pelos equipamentos cuja parada tira frio da planta: o compressor que opera sem reserva nos períodos de maior carga, as bombas de amônia sem redundância e os ventiladores do condensador que limitam a capacidade do sistema. A ordem completa sai de uma matriz de criticidade feita com a equipe da sala.
Como testar antes de instrumentar a sala inteira?
Com uma prova de conceito de escopo fechado, em dois ou três equipamentos sem reserva no pico, e critério de sucesso escrito antes da instalação. O desenho está em como testar monitoramento antes de comprar.
A ELVEX tem sede em Chapecó, no Oeste catarinense, onde a cadeia de proteína animal está no centro da indústria, e instrumenta os rotativos da sala de máquinas com sensores WEG, severidade classificada conforme ISO 20816 e levantamento feito na planta pela equipe que depois acompanha o sistema. Atuação em todo o Brasil.